Adja meg a furat átmérőjét és illeszkedését, a teljes átmérőjű mélységet, a megengedett alsó profilt, a minimális maradék végfalat és a furat viszonyát a munkavégző tengelycsapokhoz. A használható beépítési hosszt tartsa elkülönítve a fúrási pont mélységétől. A Guanshuo zsákfuratok kínálatában 2-30 mm-es furat, 5-150 mm-es mélység és 10:1 maximális mélység-átmérő arány szerepel; ezeket a határokat együtt kell figyelembe venni, nem szabadon keverni.
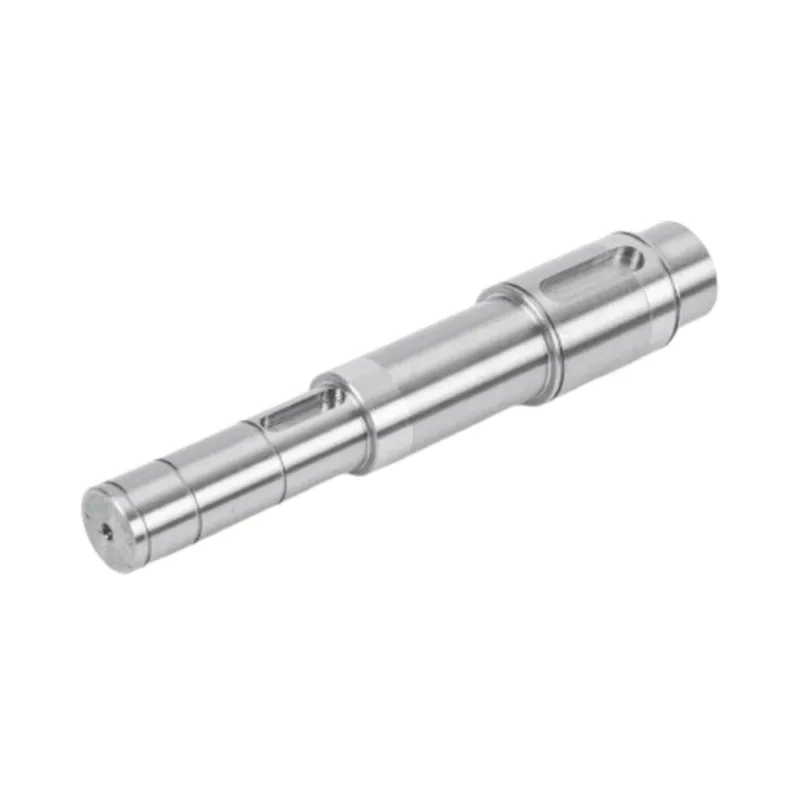
Ha a teljes tengely-, kulcs- és agycsatlakozás megfelel a terhelési és összeszerelési követelményeknek, legyen egyetlen reteszhorony. Vegye figyelembe az ellentétes kettős hornyokat, amikor egy agynak két nyomatékátviteli útra van szüksége, és az illesztési geometria együtt gyártható és ellenőrizhető. Két kulcs nem duplázza meg automatikusan a csatlakozás értékét: a méretkülönbségek miatt az egyik kulcs először kapcsol be, és a tengelynek és az agynak továbbra is saját szilárdsági ellenőrzésre van szüksége.
Tervezzen egy lépcsős tengelyt a megtalált alkatrészek köré. Ellenőrizze a tengelyt a kiválasztott csapágy megengedett sarokterében, biztosítson elegendő válltámaszt a csapágygyűrűnek, és szabályozza a rögzítési felületek közötti funkcionális távolságot. Külön adja meg a napló méretét és a váll geometriáját. A csak a megmunkálás kényelmét szolgáló sugár akadályozhatja az ülést; egy élesebb sarok, amelyet csak a hézag miatt választanak ki, fáradtságot okozhat.
Használja a 304-et kiindulási pontként az általános nedves vagy enyhén korrodáló hatású szolgáltatásokhoz. Tekintsük a 316-ot, amikor a kloridnak való kitettség nagyobb prioritássá teszi a lyukasztó ellenállást. Értékelje a hőkezelt 420-at, ha a tengelynek kemény, kopásálló felületre van szüksége, és a környezet kompatibilis ezzel a minőséggel. A Guanshuo HRC 48-55 képessége a 420-ra vonatkozik az oltás és az alacsony hőmérsékletű temperálás után. Nem minden rozsdamentes tengelyre vonatkozik. Adja meg együtt a minőséget, az anyagállapotot és a keménységi követelményt, majd külön szabályozza a kész napló geometriáját.
Minden egyes funkcionális zónához külön adja meg a motortengely felületi érdességét. Jelölje be a rajzon a csapágycsapokat, a tömítés érintkezési felületeit, a forgórész vagy a préselt illesztéseket és a nyomatékátviteli jellemzőket, majd adja meg minden zónának azt a felületet, amelyet az illeszkedő rész igényel. Tartsa külön vezérlőként az átmérőt, a kifutást, az egyenességet és a hengerességet. A Guanshuo-nál a közzétett felületek Ra ≤ 0,8 μm-től egy rozsdamentes sima tengelyű terméken Ra 0,2–0,4 μm-ig egy nagy sebességű tengelyen és Ra 0,05–0,2 μm egy ultraprecíziós tengely csapágyhelyzetében. Ezek termékspecifikus tartományok, nem egy általános specifikáció minden motortengelyhez.
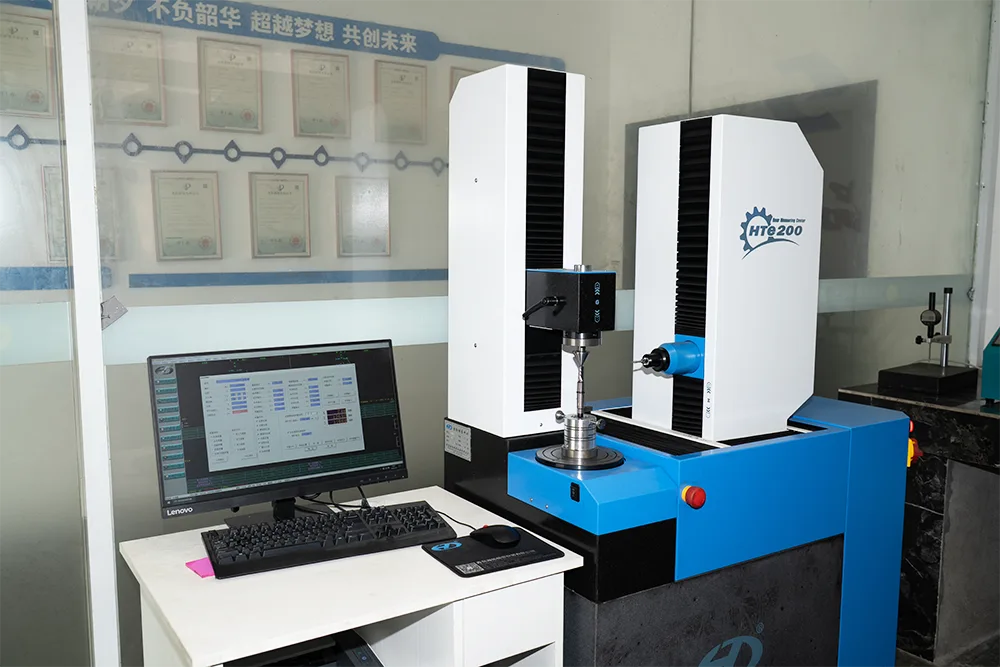
A motortengely-ellenőrzési jelentésnek azonosítania kell az alkatrészt és a rajz felülvizsgálatát, majd rögzítenie kell az illeszkedést és a forgást befolyásoló jellemzők tényleges eredményeit. Ezek általában magukban foglalják az anyagot, a kritikus átmérőket, a kifutást vagy a hengerességet, a felületi érdességeket, a keménységet és bármilyen horony vagy spline geometriát. Használjon első cikk szerinti jelentést a beállítás jóváhagyásához a mennyiségi gyártás előtt. Használja a tételnyilvántartásokat és az elfogadott átvizsgálási szabályokat annak bizonyítására, hogy a későbbi részek ugyanazon a határokon belül maradtak.
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat


 10 2026-09
 10 2026-09
 05 2026-09
 28 2026-08
 25 2026-08