A tengelyegyengetés korrigálja a megmunkálás után visszamaradt vagy a hőkezelés során megjelenő hajlításokat. A precíziós motortengelyhez általában az edzés után és a végső köszörülés előtt tartozik. A gyár először megméri a tengelyt a meghatározott nullapontokhoz képest, szükség esetén ellenőrzött korrekciót alkalmaz, majd újra mér. Az utolsó csiszolással a naplók mérete és végeredménye lesz. Egy hasznos rajzon fel kell tüntetni az ellenőrzött hosszt, nullapontot, egyenességet vagy kifutási tűrést, valamint azt a gyártási szakaszt, amelyre a követelmény vonatkozik.
Válassza a hengeres köszörülést lépcsős, vállas és több átmérőjű motortengelyekhez, ha több csapnak egy tengelyhez igazodnia kell. Válassza a középpont nélküli köszörülést a hosszú, sima tengelyekhez, amikor az egységes külső átmérő és a hatékony adagáramlás a fő követelmény. Egyes gyártási módok mindkettőt alkalmazzák: a középpont nélküli köszörülés hatékonyan kezeli a sima testet, majd a hengeres köszörülés befejezi a kritikus csapágyakat vagy tömítéseket a tengely tengelyéhez képest.
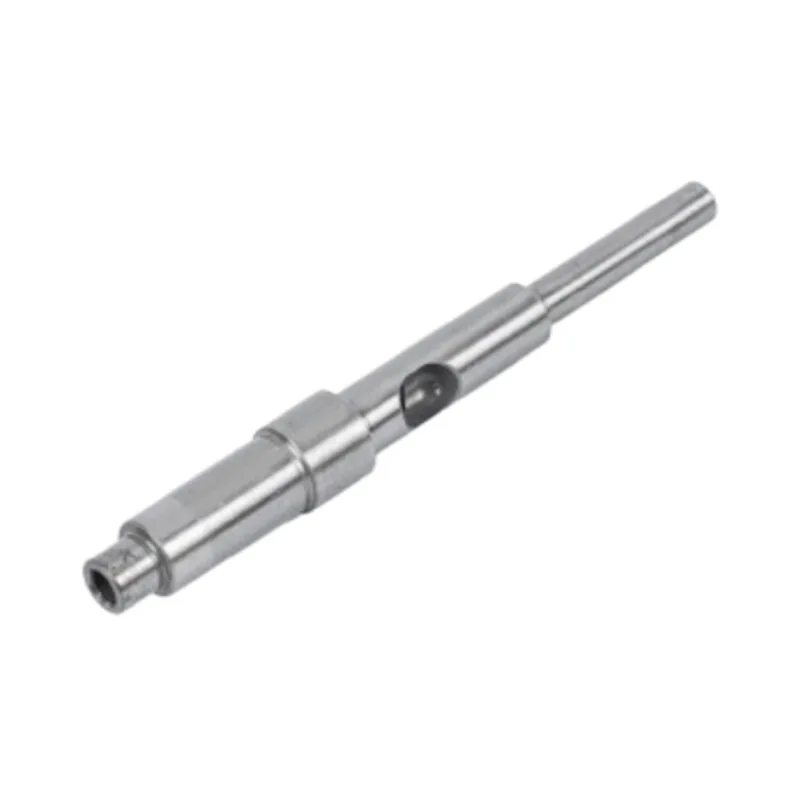
A rövid válasz: a tengely fúrása sokkal több súlyt von le, mint erőt. Vegyünk ki egy furatot a külső átmérő felét, és a súlyunk egynegyedét veszítjük el, de a torziós merevségnek csak körülbelül hat százalékát. Ez a kereskedelem az oka annak, hogy üreges tengelyek léteznek, és ennek megértése az, ahogyan dönt.
Szivattyúban vagy ventilátorban a motor tengelyének csak nyomatékot kell leadnia. Szervohajtásban, robotcsuklóban vagy CNC tengelyben pozíciót is kell adnia. Néhány mikronos kifutás a tengelynél látható hibává válik a robotkar végén, és a kezelő nyöszörgést hall minden eltolódást. Ez a különbség megváltoztatja a lényeges specifikációkat. Ez az útmutató a Guanshuo automatizáláshoz épített tengelyeit és az őket elválasztó számokat ismerteti.
Szinte minden motortengely-kérdés itt végződik: melyik acél? Az őszinte válasz az, hogy nincs legjobb osztályzat, csak a legjobb egyezés. A nedves levegőben élő szivattyútengely és az óránként ezerszer nyomatékot váltó vonótengely teljesen másképp hibásodik meg. Ez az útmutató összehasonlítja a Guanshuo ténylegesen teljesített osztályzatait, és megadja a megfelelő utat.
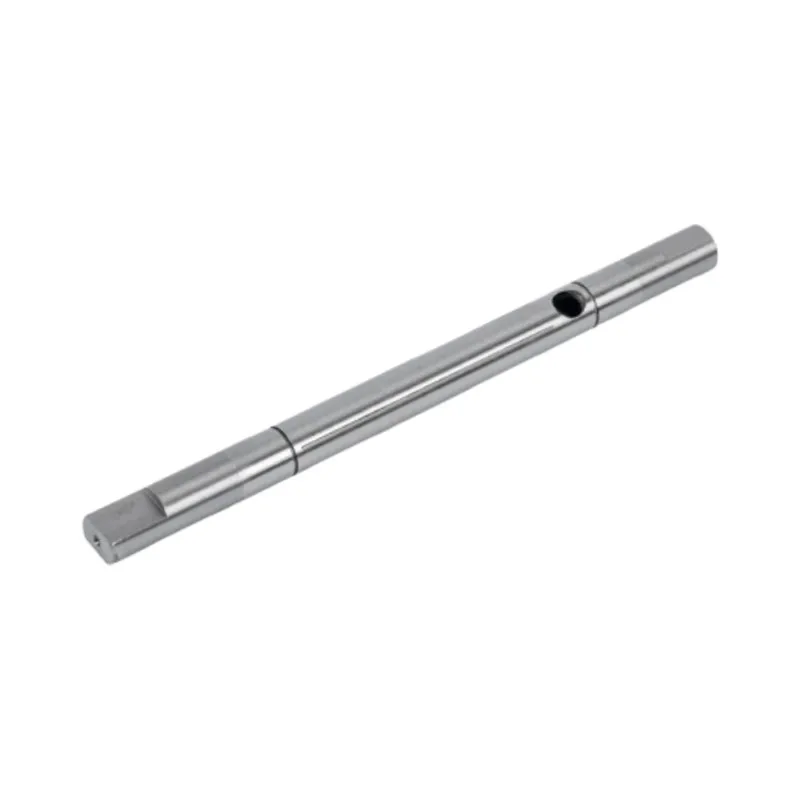
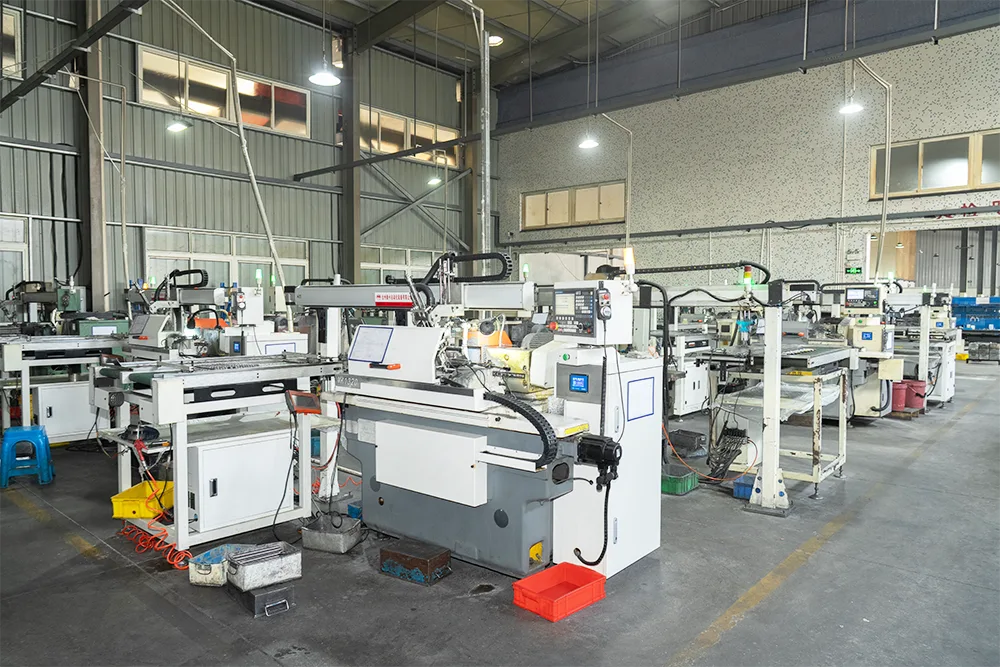
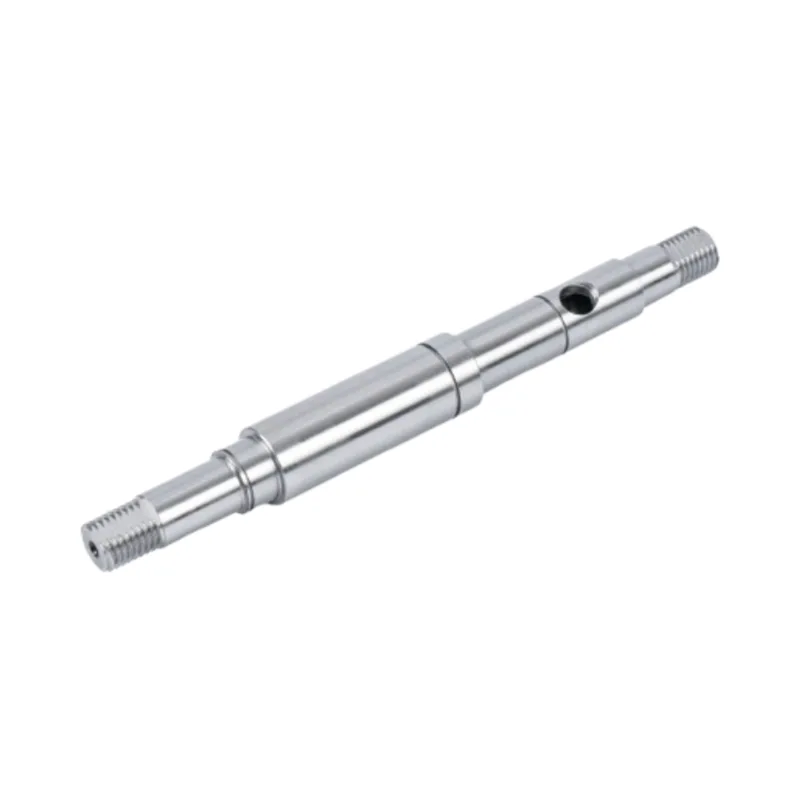
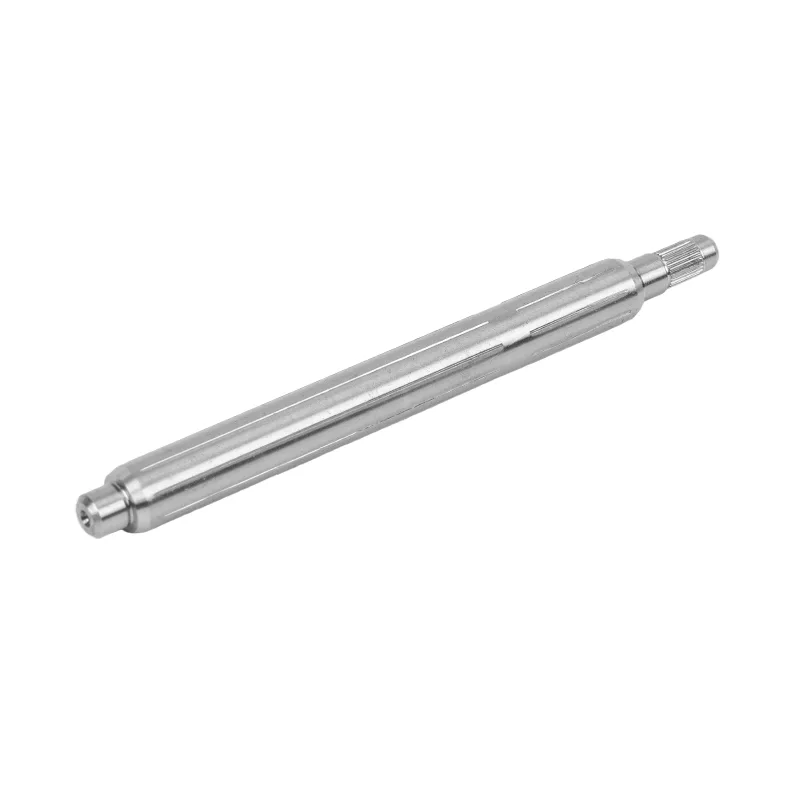
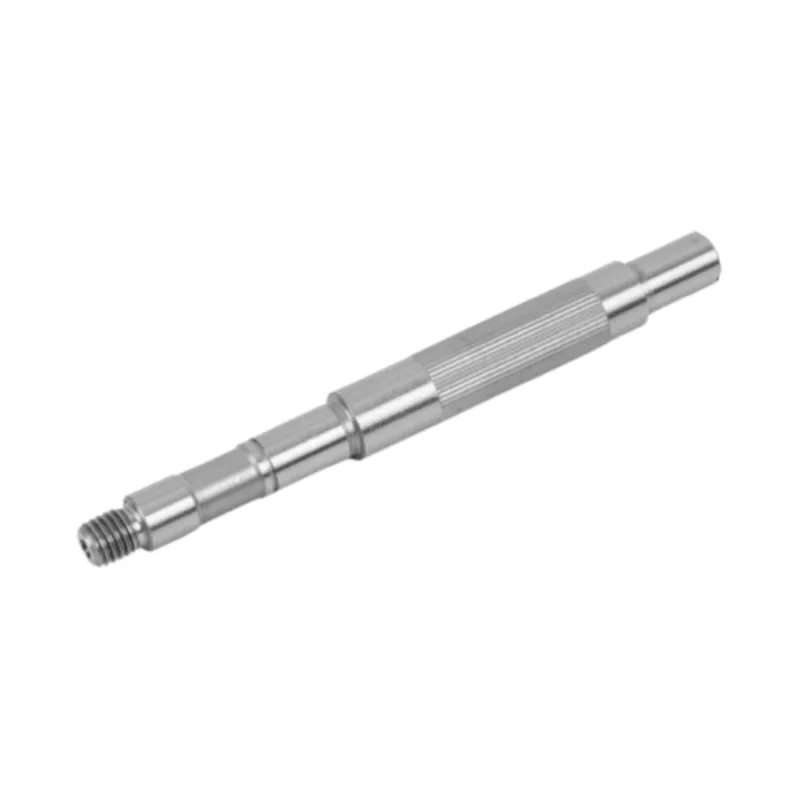
A precíziós tengelyes megmunkálás az acélrudat kész motortengellyé alakítja hat állomáson keresztül: anyagvizsgálat, CNC esztergálás és marás, bordás vagy fogaskerék vágás, hőkezelés, precíziós köszörülés és végső ellenőrzés. A köszörülés mindig az edzés után következik be, mert a hőkezelés megmozgatja a fémet. Ez a sorrend tartja meg az IT5-től IT6-ig terjedő toleranciát, az egyenességet 0,01 mm-en belül, és a felületi minőséget Ra≤0,4 μm a kész tengelyen.
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat


 25 2026-08
 25 2026-08
 19 2026-08
 19 2026-08
 19 2026-08
 19 2026-08