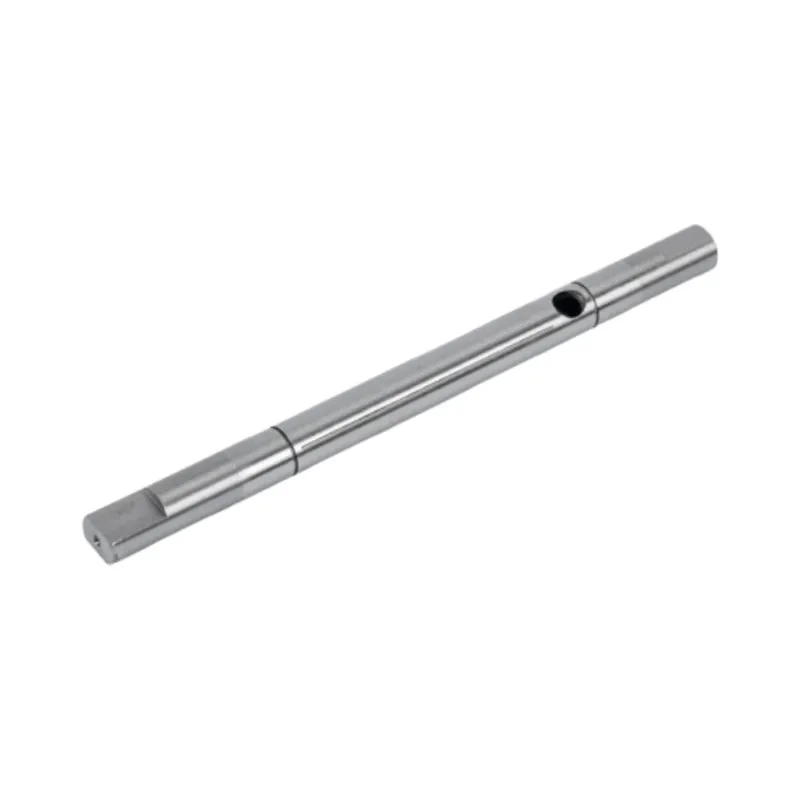
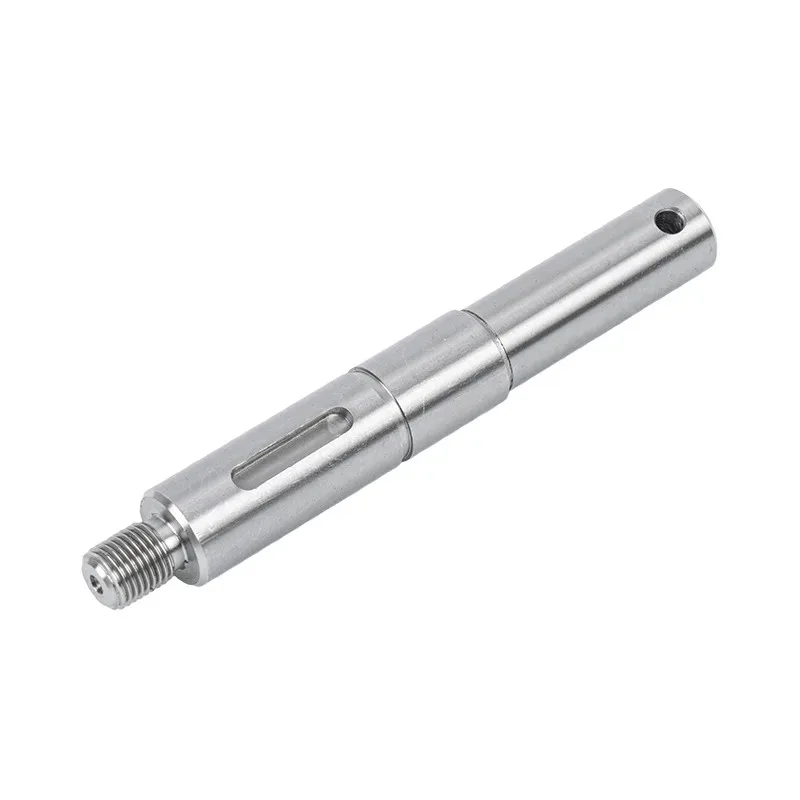
A tengely megmunkálása a nyers rúdanyag kész tengelyré alakításának folyamata vágás, marás, köszörülés és hőkezelés révén. Egy precíziós részen – mondjuk egy motoron vagy szivattyútengelyen – az átmérőt általában az IT5–IT6 sávhoz tartják, Ra 0,4 μm-ig terjedő köszörüléssel. Az, hogy milyen folyamatokat és milyen sorrendben használ, az az anyagtól, a geometriától és a kifutás szorosságától függ.
A motor csak annyira jó, amennyire a tengely átfut a közepén. Hagyja, hogy ez a tengely néhány mikronnal kifusson, és mindenhol érezni fogja az áramlás irányában – vibrációként, zajként, csapágyakként, amelyek hónapokkal korábban elhasználódnak. Ezérttengely megmunkálástevékenységünk középpontjában áll. Több mint egy évtizede alakítottuk a rúdkészletet olyan tengelyekké, amelyek terhelés alatt is megtartják tűréshatárukat, elektromos hajtású motorokhoz, automatizálási vezetékekhez és háztartási gépekhez, amelyeket több mint negyven országba szállítunk.
Ez az útmutató végigvezeti, hogyan készül a precíziós tengely: a megmunkálási lépések sorrendje, a tűrések, amelyeken érdemes vitatkozni, az anyagok, és hogyan lehet megkülönböztetni a megfelelő megmunkálópartnert az olcsótól.

Mi a tengely megmunkálása?
A tengely megmunkálása kivonó folyamat. Kezdje egy kerek rúddal, és távolítsa el a fémet, amíg a megmaradt darab nem találkozik a rajzzal – a megfelelő átmérők, megfelelő hosszúságok, kulcshorony ide, menet oda, mindez a tűréshatáron belül. Semmit sem adnak hozzá; a pontosság teljes mértékben abból adódik, hogy az anyagot a megfelelő helyekről szedjük le.
Az ok, amiért saját nevet kap, ahelyett, hogy az általános "megmunkálással" keverték volna össze, az az, hogy a tengely forog. Egy tartó egy tizedmilliméterrel távolabb lehet, és senki sem veszi észre. Több ezer ford./perc sebességgel forgó tengely nem tud. A koncentrikusság, az egyenesség és a felületkezelés közvetlenül befolyásolja, hogy a kész egység milyen halkan és mennyi ideig fut. A precíziós tengelymegmunkálás valójában e három dolog vezérlését jelenti az alkatrész teljes hosszában.
A tengely megmunkálási folyamata, lépésről lépésre
Nincs két egyforma munka, de egy precíziós tengely általában nagyjából ebben a sorrendben halad át az üzletben. A sorrend éppúgy számít, mint az egyes műveletek – köszörülés, mielőtt megkeményedne, és a hő kivonja az alkatrészt a tűréshatárból.
Anyagválasztás és levágásA rúdanyagot a terhelésnek és a környezetnek megfelelően választják ki, majd vágják hosszra, egy kis extra felülettel és csiszolóanyaggal.Durva esztergálásA CNC esztergagépen a rudat közel hozzák a kész formához, így a kritikus átmérőken néhány tizedmilliméter marad a csiszoló számára, hogy később megtisztítsa.
Fúrás vagy fúrásCsak üreges tengelyeknél – a furatot a középen keresztül fúrják vagy pisztolyfúrják, mielőtt a külső felület elkészül.
MarásA kulcshornyokat, lapokat, hornyokat és keresztfuratokat maróval vagy esztergamaróval vágják, miközben az alkatrész még puha és könnyen megmunkálható.
HőkezelésA szilárdság és kopásállóság növelése érdekében a tengely edzett – általában edzés és temperálás, esetenként indukciós edzés a csapágycsapokon.
Fejezze be a csiszolástA hengeres vagy középpont nélküli köszörülés a futási átmérőket a végső méretre és felületi minőségre csökkenti, kijavítva a hőkezelés során keletkezett torzulásokat.
EllenőrzésAz átmérőket, a kifutást, a koncentrikusságot és a felületi érdességeket a rajz alapján ellenőrzik, mielőtt bármit szállítanak.
Jelölés és csomagolásRozsdamentesítő kezelés, szükség esetén lézeres jelölés, majd a talajfelületeket szállítás közben védő csomagolás.
- Miért rögzítették a sorrendet:a keményedés kissé meggörbíti a tengelyt – ez fizika, nem hiba. A befejező őrlést addig hagyvautánA hőkezelés az, hogy egy kemény, kopásálló alkatrészt kap, amely még mindig halott. Azok az üzletek, amelyek először köszörülnek, és az utolsó hajótengelyeket keményítik meg, amelyek papíron finomak és vibrálnak a mezőn.
A fő folyamatok: esztergálás, marás és köszörülés
Három üzemcsalád végzi a munka nagy részét egy tengelyen. Az esztergálás határozza meg a kerek profilt, a marás hozzáadja a funkciókat, a köszörülés pedig a pontosságot. Így lehet összehasonlítani őket egy tipikus munkában.
| Folyamat | Mit csinál a tengelyen | A legalkalmasabb | Tipikus precizitás |
|---|---|---|---|
| CNC esztergálás | Levágja a teljes kerek profilt, a vállakat és az átmérőket rúdkészletből | Minden tengely, mint a nagyolás és a félkészítő szakasz | ±0,02–0,05 mm |
| Maró / esztergáló maró | Reteszhornyokat, síkokat, hornyokat, keresztfuratokat és meneteket vág | Tengelyek meghajtó jellemzőkkel vagy nem kerek részletekkel | Funkciófüggő |
| Hengeres köszörülés | Befejezi a naplókat a középpontok között a szűk kerekség és koncentrikusság érdekében | Lépcsős és vállas tengelyek | IT5–IT6, Ra ≤ 0,4 μm |
| Központ nélküli köszörülés | A sima átmérőket bedolgozza a munkatámaszon, nincs szükség középső furatokra | Hosszú, egyenes tengelyek nagyobb mennyiségben | IT5–IT6, Ra ≤ 0,4 μm |
| Dörzshegesztés | Összekapcsol két anyagot a végétől a végéig – pl. rozsdamentes fej acél testen | Bi-metál tengelyek, amelyek megtakarítják a drága ötvözetet | Teljes szilárdságú ízület |
A választás közötthengeres és középpont nélküli köszörülésaz, amely leggyakrabban megbotránkoztatja a vásárlókat. Lépcsős alkatrésznél a hengeres csiszolás pontosabb a kettő közül, mert a tengely a saját középső furataira forog. A középpont nélküli köszörülés a sebességért cserébe felad egy kicsit a helyzetszabályozásból, ami pontosan az, amit egy hosszú, sima, térfogatban futó tengelyen szeretne. A gyakorlatban mindkettőt futtatjuk – az alkatrész dönt, nem a gép.
Az általunk megmunkált anyagok – és a választás hogyan változtatja meg a munkát
Az anyag az első döntés minden tengelynél, és csendesen beállít mindent utána: hogyan vág az alkatrész, edzhető-e, hogyan viselkedik korrozív vagy higiénikus környezetben. Szénacélt, ötvözött acélt és rozsdamentes acélt megmunkálunk, és a megfelelő család a terheléstől, a környezettől és a költségvetéstől függ.
| Anyagi család | Közös osztályzatok | Miért választaná |
|---|---|---|
| Közepes széntartalmú acél | 1045 / C45 | Az igásló. Jó szilárdságú, könnyen megmunkálható, indukciós edzést tesz lehetővé – a legtöbb általános terhelésű tengelyt a legalacsonyabb költséggel fedi le. |
| Ötvözött acél | 40Cr / 4140 | Nagyobb erő és fáradtság élettartama, jól reagál a kioltásra és az indulatokra. A csákány terhelt hajtótengelyekhez. |
| Rozsdamentes acél | 303/304/316/420 | Korrózió és higiénia. Ott használatos, ahol a tengely nedvességet, vegyszereket vagy lemosást lát – élelmiszer, orvosi, szivattyúk. |
Itt több árnyalat van, mint amennyit egyetlen táblázat el tud tárolni – a minőség kiválasztása, a hőkezelési reakció és az egyes gépek működése. Alaposan foglalkoztunk velemilyen anyagokat használnak a motortengelyekhez, amelyet érdemes elolvasni a rajz véglegesítése előtt.
Tűrések, befejezés és kifutás: a számok, amelyek számítanak
Itt válik érdekessé a tengely megmunkálása, és itt tér el az ár és a minőség. Az a rajz, amelyen egyszerűen csak annyi szerepel, hogy „méretre forgatjuk”, egészen más feladat, mint az IT6 átmérőket és 0,01 mm-es kifutást jelző rajz. Három specifikáció viseli a legtöbb súlyt.
| Specifikáció | Mit irányít | Precíziós tengelytartomány | Guanshuo szabvány |
|---|---|---|---|
| Mérettűrés (informatikai fokozat) | Mennyire egyezik az egyes átmérők a célmérettel | IT5–IT7 futásnál | IT5–IT6 |
| Felületi érdesség (Ra) | Milyen sima a talajcsap – ez megnöveli a súrlódást és a csapágy élettartamát | Ra 0,4-0,8 μm | Ra ≤ 0,4 μm |
| Kifutás / koncentricitás | Mennyire igaz, hogy a tengely forog a saját tengelye körül | 0,01–0,02 mm a kulcsnaplókon | Központi folyóiratokban tartják |
Egy gyors szó ezek olvasásához. Az IT-minőségek az ISO tűrésrendszerből származnak – az alacsonyabb szám szorosabb sávot jelent, és minden egyes leesés valós megmunkálási időbe kerül, ezért érdemes csak ott megadni, ahol az alkatrésznek valóban szüksége van rá. Ra a kész felület átlagos érdessége; az Ra 0,4 μm-es köszörült tengely üvegsimának tűnik, és hagyja, hogy a csapágy vagy a tömítés lehűljön. A Runout összeköti a kettőt: ez az ingadozás, amelyet a tárcsa jelzőjén látunk, amikor a tengely forog, a forgó részen pedig gyakran az egyetlen szám dönti el, hogy a szerelvény csendes-e vagy sem.
Hőkezelés: ahol a tengely megszerzi erejét
A megmunkálás adja a tengely formáját; a hőkezelés adja a gerincét. Közvetlenül az esztergálás után a legtöbb tengelyacél viszonylag puha – remek a reteszhornyok vágásához, nem jó az éveken át tartó hátrameneti terheléshez. A hőkezelés ezt az acél szerkezetének megváltoztatásával javítja, nem a méreteit.
A tengelymunkák legáltalánosabb módja a kioltás és temperálás: melegítsük fel az alkatrészt, gyorsan hűtsük le, hogy teljesen megszilárduljon, majd temperáljuk vissza, hogy egy kis keménységet szívósságra cseréljünk. Ahol csak a futófelületnek kell keménynek lennie – például egy csapágycsapnak –, az indukciós edzés éppen ezt a sávot melegíti fel, és a magot keménynek hagyja. A kompromisszum mindig ugyanaz: a keményebb ellenáll a kopásnak, a keményebb ellenáll a repedésnek, és a temperálás lépése az, ahol egyensúlyba hozza a kettőt.
A hőkezelés is az oka annak, hogy a folyamat sorrendje olyan, amilyen. Mivel a keményedés kissé torzítja az alkatrészt, ez hozzátartozikelőtta befejező őrlés, soha utána. Csiszolja meg a tengelyt, majd keményítse meg, és máris visszavonta saját precízióját.
Minőségellenőrzés a műhelyben
A nem mért pontosság csak remény. Minden kritikus átmérőt, a kulcscsapokon lévő kifutást és a felületkezelést a rajzhoz viszonyítjuk, mielőtt egy akna elhagyja az épületet. Ez az ellenőrzési fegyelem része annak, hogy miért rendelkezünk ISO 9001 tanúsítvánnyal, és ezért munkánk az évek során 11 szabadalmat szerzett.
A kapacitás itt is számít, mert az egyenletes pontosság a megfelelő gépek mennyiségéből fakad, nem pedig egy jó darálóból és egy sorból. Csiszolósorunk 26 CNC hengeres csiszolót és 6 nagy pontosságú középpont nélküli köszörűt futtat, ami lehetővé teszi, hogy az IT5–IT6-ot egy gyártási sorozatban tartsuk, nem pedig egyetlen hőalkatrészen. 2016-ban alapított országos csúcstechnológiai vállalkozásként egy dolog köré építettük a boltot: az első és a tízezres részen egyforma méretű aknák köré.
Az általunk megmunkált tengelyek
A fenti eljárások meglehetősen széles tengelytípusokká állnak össze. Mindegyiknek megvannak a saját megmunkálási ráncai, és mindegyiknek külön oldala van, ha szeretné a részleteket.
- Tömör motortengelyek- az alapvonal, insima, kulcshorony, szálkázottéslépetta nyomatékátvitel módjától függően alakul ki.
- Üreges motortengelyek— a közepén átfúrva a súly csökkentése vagy a vezetékek és a hűtőfolyadék elvezetése érdekében. Lásdtömör vs üreges tengelyekmert amikor mindegyiknek van értelme.
- Speciális tengelyek— beleértve a rozsdamentes acél dörzshegesztett tengelyeket, valamint a szivattyúk, szelepek és orvosi berendezések alkatrészeit.
- Általános célú tengelyek- szervo-, léptető- és készülékmotorokhoz, ahol a jól bevált szabványos profil elvégzi a feladatot.
Hogyan válasszunk tengelymegmunkáló partnert
A legtöbb vásárló talál valakit, aki tengelyt forgat. A nehezebb keresés olyan boltot találni, amely az 5000-es cikkszámú IT6-ot és 0,01 mm-es kifutót tárolja, és papírmunkával alátámasztja. Néhány dolog elválasztja a kettőt.
Először a köszörülési kapacitásról érdeklődjön, ne az esztergálásról – az esztergálás gyakori, a precíziós köszörülés nem. Kérdezd meg, hogy tudnak-e mutatni egy ellenőrzési jegyzőkönyvet egy kritikus átmérőről, és hogyan kezelik az anyagtanúsítványokat, mert egy tengely csak annyira megbízható, mint az acél, amelyből kiindult. Kérdezd meg, mi történik, ha egy tétel sodródik: egy komoly szállító mér, igazít és dokumentál; egy gyengébb hajózik és reménykedik. És nézd meg, kinek a motorjaiban futnak már be a tengelyek – egy évtizednyi munka az elektromos járművek, az automatizálás és a készülékek hajtáslánca terén, nem olyan, amit egy adatlapon hamisíthatsz.
Az egyedi tengelymegmunkálásnak pontosan ilyennek kell lennie: az Ön rajza, tűrései, anyaga, idézett és specifikáció szerint készül, nem pedig katalógusból. Ha egy "egyedi" beszállító folyamatosan a szabványos méreteik felé irányítja Önt, az elárul valamit arról, hogy valójában mit tud megmunkálni.
Van egy tengelyrajzod, amit idézhetsz?
Küldje el nekünk 2D rajzát vagy mintáját a tűrésekkel, az anyaggal és a kivitelezéssel megjelölve. Visszatérünk egy árajánlattal, és ahol ez segít, egy-két javaslattal a boltból.
Kérjen árajánlatot a tengely megmunkálásáraGyakran ismételt kérdések
Milyen tűrést tarthat fenn a tengely megmunkálása?
Ez a folyamattól függ. A durva esztergálás révén a plusz-mínusz 0,05 mm-es tartományba kerülhet, míg a precíziós tengelyen végzett simítócsiszolás az IT5–IT6 sávba viszi át az átmérőtűrést Ra 0,4 μm felületi érdességgel. A Guanshuonál alapkivitelben ezekre a szintekre csiszoljuk a motor- és szivattyútengelyeket.
Mi a különbség a hengeres és a középpont nélküli köszörülés között?
A hengeres köszörülés a tengelyt a középpontok között tartja, ami kiváló koncentrikusságot biztosít, és illeszkedik a lépcsős vagy vállas tengelyekhez. A középpont nélküli köszörülés megtámasztja a tengelyt munkapihenőn, és gyorsabban fut, így nagyobb térfogatú hosszú, sima tengelyekhez is illeszkedik. A legtöbb üzlet, köztük a miénk is, alkatrésztől függően mindkettőt használja.
Melyik anyag a legjobb megmunkált tengelyhez?
Nincs egyetlen legjobb anyag sem. A közepes széntartalmú acél, mint például az 1045, lefedi a legtöbb általános terhelésű tengelyt, az ötvözött acélok (például a 40Cr) nagyobb terhelést is bírnak, és jól reagálnak az edzésre, a rozsdamentes acél pedig a választás, ha a korrózió vagy a higiénia számít. A megfelelő választás a terheléstől, a környezettől és a költségektől függ.
Tud üreges tengelyeket megmunkálni?
Igen. Az üreges tengelyeket átfúrják vagy kifúrják a közepén, majd elfordítják és köszörülik, mint egy tömör tengelyt. Csökkentik a súlyt, és lehetővé teszik a vezetékek, a hűtőfolyadék vagy a második tengely átvezetését a furaton, ami általános az elektromos és automatizált motorokban.
Megmunkálsz egyedi tengelyeket rajz alapján?
Ez a munkánk nagy része. Küldjön nekünk egy 2D rajzot vagy mintát a tűréshatáraival, anyagával és kivitelével, és mi árajánlatot adunk. Inkább az Ön specifikációi szerint dolgozunk, mint egy rögzített katalógusból.
Milyen iparágak használják az Ön megmunkált tengelyeit?
Tengelyeinket új energetikai járművek motorjaiban, ipari automatizálásában és robotikában, háztartási készülékekben, szivattyúkban és szelepekben, valamint orvosi berendezésekben alkalmazzuk – bárhol, ahol egy forgó alkatrésznek terhelés alatt is igaznak kell maradnia.