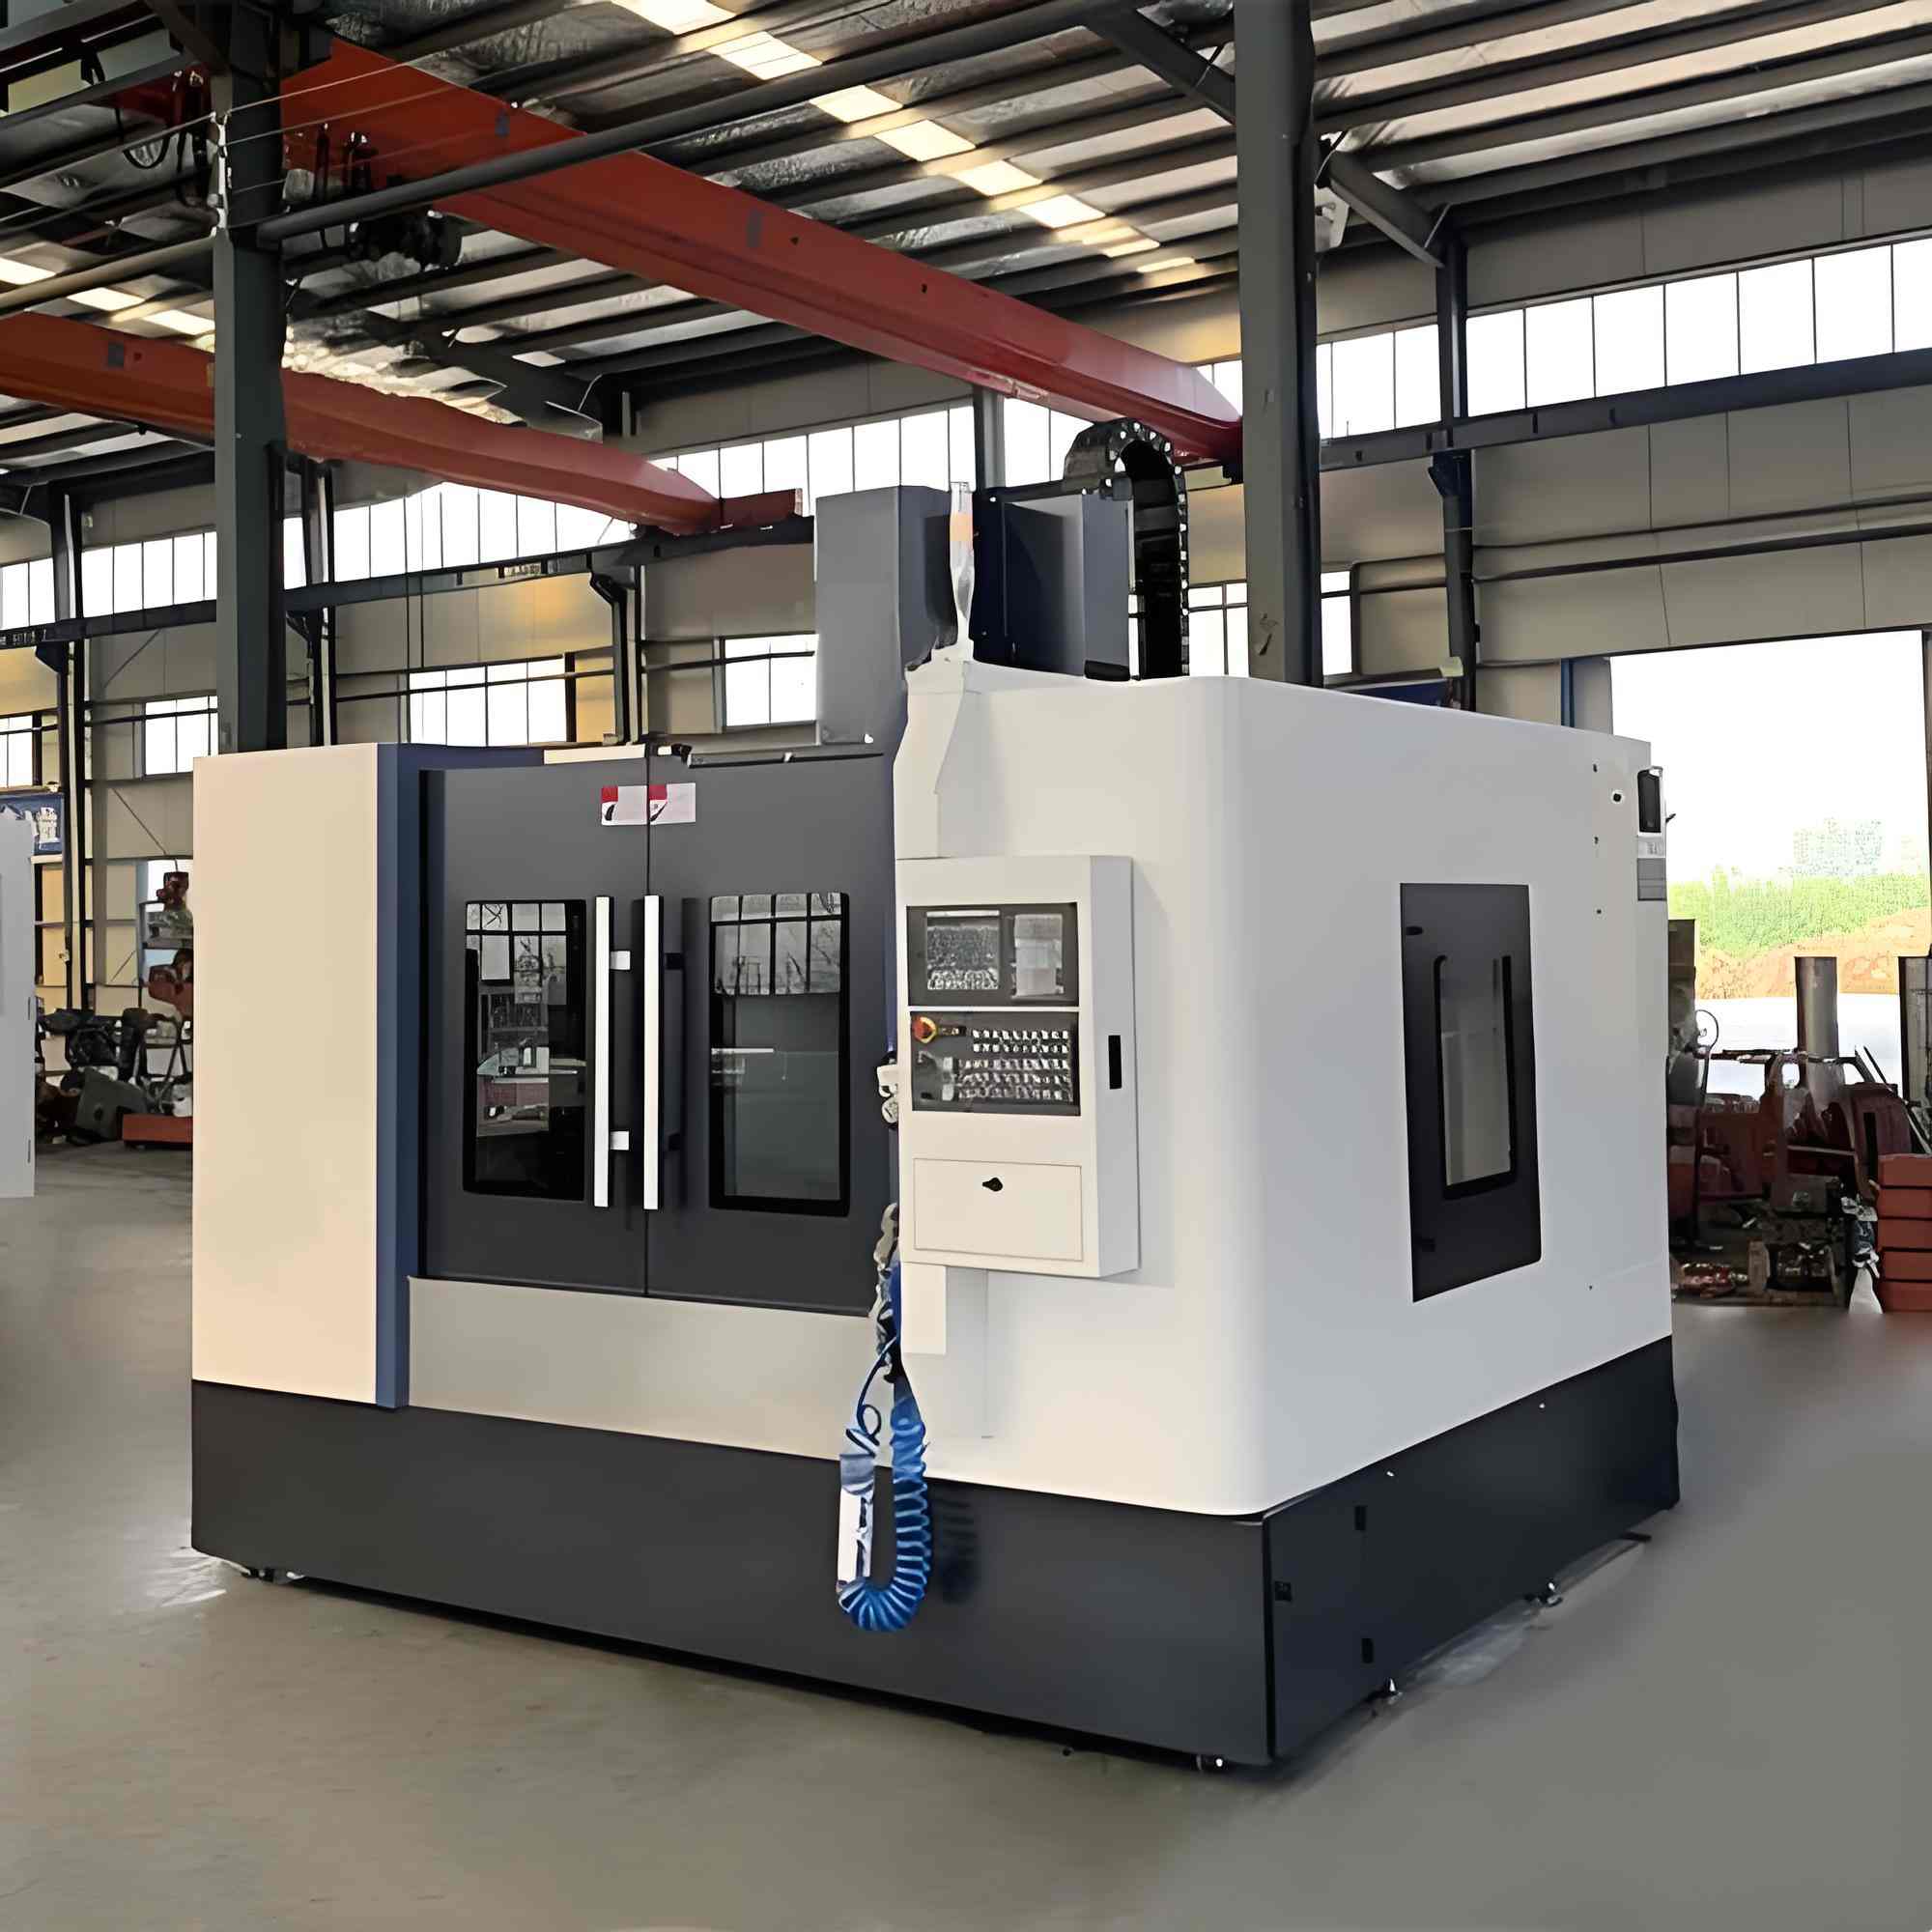
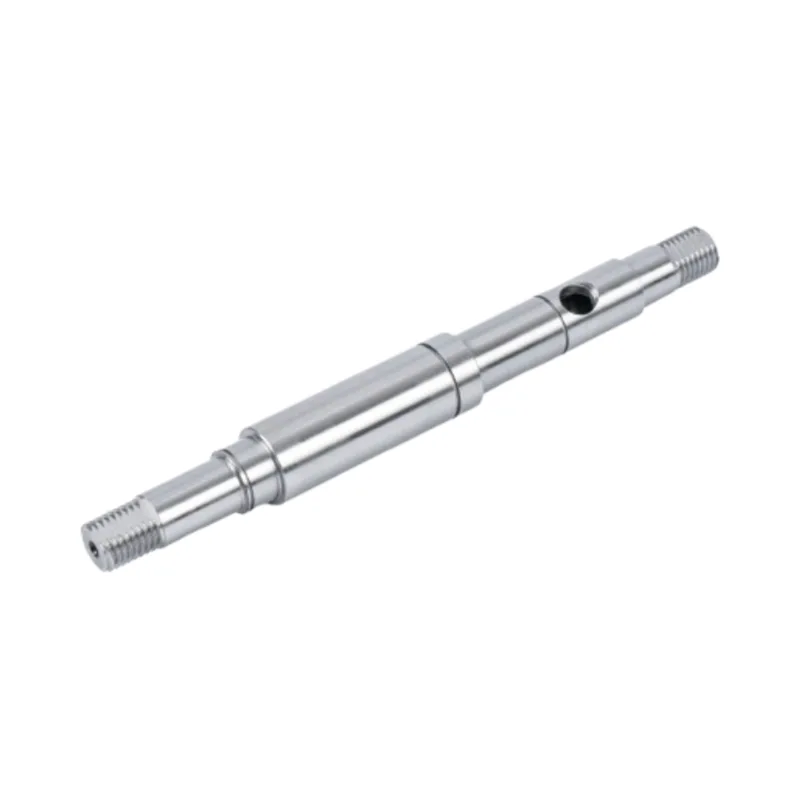
A legalacsonyabb Ra érték megadása az általános megjegyzésekben biztonságosnak tűnhet. A gyakorlatban elrejtheti a lényeges felületeket, és megdrágíthatja az egész aknát. A jobb rajz az egyes naplók, földterületek és meghajtó jellemzők tényleges teljesítménye szerint rendeli hozzá a befejezést.

Minden egyes funkcionális zónához külön adja meg a motortengely felületi érdességét. Jelölje be a rajzon a csapágycsapokat, a tömítés érintkezési felületeit, a forgórész vagy a préselt illesztéseket és a nyomatékátviteli jellemzőket, majd adja meg minden zónának azt a felületet, amelyet az illeszkedő rész igényel. Tartsa külön vezérlőként az átmérőt, a kifutást, az egyenességet és a hengerességet. A Guanshuo-nál a közzétett felületek Ra ≤ 0,8 μm-től egy rozsdamentes sima tengelyű terméken Ra 0,2–0,4 μm-ig egy nagy sebességű tengelyen és Ra 0,05–0,2 μm egy ultraprecíziós tengely csapágyhelyzetében. Ezek termékspecifikus tartományok, nem egy általános specifikáció minden motortengelyhez.
A felületi érdesség szimbólum kicsi, de megváltoztathatja a teljes gyártási útvonalat. Az esztergagépen megmunkálható átmérőt csiszolási műveletté alakíthatja. Polírozást, egy másik ellenőrzési jellemzőt és extra kezelést is adhat a felület védelmére.
Ez a költség indokolt, ha a felület csapágyat hordoz, tömítés alatt fut, vagy szabályozza a precíziós illeszkedést. Kevés értéket ad a semmihez sem érő hasadékszakaszhoz. A rajznak nyilvánvalóvá kell tennie ezt a különbséget.
Miért egy Ra érték az egész tengelyre, az általában rossz utasítás
Gyakran látunk egy általános befejező megjegyzést a rajz sarkában, miközben magának a tengelynek négy vagy öt különböző munkája van a hosszában. A jegyzet könnyen olvasható, de nehéz ésszerűen elkészíteni. Csak a csapágyülésekre vonatkozik? Tartalmazza a kulcshorony padlóját? Várhatóan ugyanazt az értéket kell elérnie a menetcsúcsnak? Mi a helyzet egy tehermentesítő horonnyal, amely csak a szerszámhézag miatt létezik?
Ha a válasz „mindenhol”, előfordulhat, hogy a gyárnak meg kell védenie és ki kell dolgoznia azokat a felületeket, amelyek nem befolyásolják az összeszerelést. Ha a válasz „csak ott, ahol szükséges”, a rajz nem közölte az ellenőrrel, hogy hol kell mérni.
A legdrágább érdesség-felirat nem mindig a legkisebb szám. Ez az a szám, amelynek határa nem világos. Mielőtt keréktárcsát, polírozási menetet vagy ellenőrzési tervet választunk, szeretnénk tudni, hol kezdődik a követelmény, hol ér véget, és melyik párosítási komponens tette szükségessé.
Jobb megközelítés, ha a felületkezelést helyi funkcionális követelményként kezeljük. A tengely továbbra is viselhet általános felületet a nem kritikus megmunkált területeken, de a fontos zónák megkapják saját vezetőjüket, hosszukat és Ra értéküket.
Térképezze fel a tengelyt funkcionális felülettel
A motor tengelye nem egy felület. Balról jobbra olvasva tartalmazhat egy tengelykapcsoló végét, egy csapágycsapot, egy tömítést, egy rotorülést, egy másik csapágycsapot és egy nem működő hosszabbítót. Minden zóna más érintkezési állapotot lát.
Funkcionális felülettérkép lépcsős motortengelyhez
Ez a térkép egy specifikációs módszer, nem egy univerzális tengely kialakítása. A végső zónáknak és értékeknek követniük kell az illeszkedő részeket és a tényleges összeszerelés működési feltételeit.
Csapágynaplók
A csapágycsapnak megfelelő átmérőjű illesztésre és olyan felületre van szüksége, amely támogatja az állandó érintkezést. Az érdesség számít, de a nem megfelelő átmérőjű vagy túlzott kifutású polírozott csap továbbra is rossz csapágyülés. Helyezze a Ra feliratot a napló mellé, és tartsa láthatóan annak illeszkedését és geometriai vezérlőit.
A tömítés érintkező földet
Ide kell vezetnie a pecsétszállító követelményének. Határozza meg a pontos érintkezési szélességet, ahelyett, hogy a legközelebbi teljes átmérőig alkalmazza a felületet. Ahol a tömítés kialakítása szabályozza a felület irányát vagy a textúra további jellemzőit, ezeket a követelményeket a rajzon is fel kell tüntetni. Az Ra önmagában nem írja le a megmunkálási jelek irányát.
Rotor, fogaskerék, szíjtárcsa és tengelykapcsoló ülések
Ezek az interfészek gyakran az illeszkedéstől, a nyomatékátviteltől és a beállítástól függenek. Az alacsony Ra megtámaszthatja az összeállítást, de nem bizonyítja a koaxialitást, és nem akadályozza meg a hibás présillesztést. Kezdje az alkatrész elhelyezkedésével és betöltésével, majd döntse el, hogy valójában mekkora felületre van szükség.
Kulcshornyok és spline szárnyak
A hajtás jellemzőinél a profil, a helyzet és a terheléseloszlás többet jelenthet annál, mint hogy a felület vizuálisan fényes legyen. Guanshuo jelenlegi eljárási cikke például Ra ≤ 0,8–1,6 μm-t ad az evolvens spline fogak oldalaira, különálló szimmetria- és osztáshiba-vezérlőkkel együtt. Ez a helyes minta: a felület és a geometria összefügg, de nem cserélhetők fel.
Amit a Guanshuo jelenleg publikál az oldalain
Saját weboldalunk megmutatja, hogy miért nem jó válasz egy „standard motortengely Ra”. Different product pages publish different finish levels because their applications and precision classes differ. The table below brings those scattered values into one view.
| Jelenlegi Guanshuo oldal | Közzétett felületi érdesség | Kapcsolódó közzétett vezérlők | Hogyan kell leolvasni az értéket |
|---|---|---|---|
| Rozsdamentes acél sima motortengely | Ra ≤ 0,8 μm | Egyenesség ≤ 0,03 mm; koaxialitás ≤ 0,02 mm; körkörösség ≤ 0,01 mm; hengeresség ≤ 0,02 mm | Termékszintű specifikáció ehhez a rozsdamentes sima szárú oldalhoz, nem minden rozsdamentes alkatrészhez az alapértelmezett. |
| Sima motortengelyek precíziós csiszolása | Ra ≤ 0,4 μm | IT5–IT6 méretpontosság; egyenesség ≤ 0,01 mm | Közzétett, precíziós köszörülésű sima tengelyű képesség köszörüléshez és ellenőrzéshez kötve. |
| Lépcsős motortengely | Gyakran Ra 0,4 μm vagy alacsonyabb a kulcscsapágy- és tömítőfelületeken | Az oldal a hangsúlyt a több átmérőjű rögzítésre és a funkciók közötti kapcsolatokra helyezi | A megfogalmazás helyi: a kritikus csapágy- és tömítési zónák kapják a finom felületet, nem automatikusan a teljes lépcsős tengely. |
| Nagy sebességű motor tengelye | Ra 0,2-0,4 μm | Külső átmérő h6 / h5; tengely kifutása ≤ 0,001–0,003 mm | Egy nagy sebességű termékcsalád, ahol a felület szoros futógeometriával párosul. |
| Ultraprecíziós motortengely | Ra 0,05–0,2 μm a csapágyhelyzetben | Külső átmérő h5; koaxialitás ≤ 0,002 mm; sugárirányú kifutás ≤ 0,003 mm | A legszűkebb publikált tartomány ebben az összehasonlításban. Kifejezetten az ultraprecíziós termék csapágyhelyzetére vonatkozik. |
It is that roughness belongs to a product class and a functional surface. Ha az Ra 0,05–0,2 μm-t egy rendkívül precíziós csapágyhelyzetből egy közönséges hézagátmérőre másolnánk, az megváltoztatná a folyamatot és az ellenőrzési terhet anélkül, hogy az összeszerelésben előnyös lenne.

Mit irányít Ra, és mit nem
Ra a magassági eltérések számtani átlaga egy mért felületi profilban. Hasznos, mert egy összetett nyomot hasonló számra redukál. Ez a kényelem a gyengesége is. Két felület megoszthat egy Ra értéket, miközben eltérő a csúcsformák, a távolságok vagy a megmunkálási jel iránya.
A motor tengelyrajzához gondoljon Ra-ra a vezérlőkészlet egyik tagjának. Finom textúrát ír le. Nem árulja el, hogy az átmérő helyes-e, a csap kerek-e, vagy hogy két csapágyülés ugyanazon tengely körül forog-e.
| Ellenőrzés | Kérdés, amit megválaszol | Amit nem bizonyít | Gyári ellenőrzés |
|---|---|---|---|
| Felületi érdesség (Ra) | Mekkora az átlagos finom profileltérés? | Átmérő, kerekség, fektetési irány vagy igazítás egy másik naplóhoz | Felületi érdességmérő a meghatározott zónában |
| Átmérő és illeszkedés | A tengely a rendeltetésszerűen illeszkedik a csatlakozó furathoz? | A felület a munkatengelynek megfelelően forog-e | Méretmérés a tűrésnek megfelelő berendezéssel |
| Kerekség/hengeresség | A naplóforma kerek és egyenletes a hosszában? | Kapcsolata egy távoli csapágy- vagy hajtásfunkcióval | Hengeresség mérése |
| Kifutás | Mennyire változik a vezérelt felület egy nullapont tengely körüli forgás közben? | Mikroszkopikus felületi textúra | Forgatási mérés a rajzi nullaponthoz |
| Egyenesség | A tengely vagy a származtatott vonal a megengedett egyenességi zónán belül marad? | Helyi érdesség vagy a végső párosítás | A megadott jellemzőhöz és tűréshez választott módszer |
Ez a megkülönböztetés megakadályozza a gyakori vásárlási hibákat: a fényes minta jóváhagyását, miközben a jellemzők kapcsolata hibás. A megjelenés hasznos lehet, de a rajz és a vizsgálat eredményeinek le kell írniuk a funkciót.
Gyári munkafolyamat a rajz beállításához
Ha az Ra érték még nincs beállítva, nem kezdenénk a céldiagram megnyitásával. Kezdenénk az összeszereléssel. Az alábbi sorrend a „sima tengelyre” vonatkozó homályos kérést olyan követelményekké alakítja, amelyeket a gyártás és az ellenőrzés egyaránt követhet.
Az illeszkedő komponenstől a mérhető felületig
A sorrend számít. A meghatározott funkcionális zóna vagy mérési pont nélküli célpont még mindig hiányos.
1. Jelölje meg, mi érinti a tengelyt
Sorolja fel minden átmérőn az illeszkedő részt. A csapágy belső gyűrűje, a dinamikus tömítés, a forgórész köteg és a szabad hézag nem ugyanazt kéri a fémtől. Ha a párosító rész nem ismert, jelölje meg az áttekintés követelményét, ahelyett, hogy a legkisebb Ra-t kölcsönözné máshol a rajzon.
2. Állítsa be a munkatengelyt és illeszkedjen
Choose the datum that represents how the shaft rotates in the motor. Ezután irányítsa a kritikus naplókat arra a tengelyre. This is where diameter tolerance, runout and cylindricity enter the drawing. Roughness should support those requirements, not stand in for them.
3. Alkalmazza Ra-t korlátozott hosszúságra
Mutassa meg a pontos naplót vagy kapcsolattartót. A lépcsős tengelyen a vezető egy meghatározott hosszúságú átmérőre mutathat. Hosszabb talajátmérőn belüli rövid tömítési pálya esetén külön azonosítsa a tömítés érintkezési zónáját, ha a befejezési követelmény eltérő.
4. Tekintse át a folyamatot, mielőtt lefagyasztja az értéket
A gyakorlati kérdés az, hogy a megadott anyag, keménység, geometria és mennyiség stabil befejezési utat követhet-e. Ha a tengely hőkezelt, a simítócsiszolás általában követi az edzést, így a hőkezelés okozta elmozdulást megszünteti, és megállapítja a végső méretet és felületet.
5. Tegye egyértelművé az elfogadást
Döntse el, hová kerüljön az érdesség nyoma, és milyen dokumentációra van szüksége a megrendelésnek. A beszállító és a vevő a végső ellenőrzés során ne fedezze fel, hogy eltérően értelmezte a mérési zónát.
Illessze a befejezést egy valósághű folyamatmenethez
A felületkezelés nem egy különálló gépbeállításból származik. Az anyag állapota, az esztergálási ráhagyás, a hőkezelési mozgás, a köszörülés beállítása, a korongok állapota, a hűtőfolyadék és a kezelhetőség mind befolyásolják a végső felületet. Minél szorosabb a cél, annál jobban kell az egész útvonalnak alátámasztania.
A miénkprecíziós tengely megmunkálási folyamathőkezelés után köszörülést helyez el. Ez a sorrend lehetővé teszi a végső műveletnek a méret és a felület helyesbítését az edzés után. A precíziós köszörülésű sima motortengelyek esetében a jelenlegi termékoldalon IT5–IT6, egyenesség ≤ 0,01 mm és Ra ≤ 0,4 μm. Ezeket az értékeket készletként szállítjuk, nem pedig három, egymástól független befejezési igényként.
| A folyamat szakasza | Feladata a tengelyen | Az érdességet befolyásoló döntés | Gyakori félreértés |
|---|---|---|---|
| CNC esztergálás | Létrehozza az alapvető átmérőket, vállakat és állományállapotot | Hagyjon megfelelő készletet a kritikus zónákon, amelyeket később csiszolnak | Finom vizuális esztergamenetre számítunk, amely az összes végső geometriai vezérlést felváltja |
| Hőkezelés | Kiépíti a szükséges keménységet vagy mechanikai állapotot | Engedje meg a mozgást, mielőtt az utolsó napló elkészül | Ha először befejezi a kritikus átmérőt, és feltételezi a keményedést, az nem mozdítja el |
| Hengeres köszörülés | Befejezi a kiválasztott naplókat és azok viszonyát a tengelytengelyhez | Válassza azt, ahol a lépcsős geometriának és a különálló funkcionális átmérőknek kapcsolatban kell maradniuk | A folyamat kiválasztása csak egy Ra értékből |
| Központ nélküli köszörülés | Hatékonyan befejezi a folyamatos külső átmérőket középső furatok nélkül | Használja ott, ahol a geometria és a nullapont stratégia illeszkedik a középpont nélküli támogatáshoz | Feltéve, hogy minden többlépcsős tengely áthaladhat ugyanazon a beállításon |
| Ultra-finomítás / polírozás | Tovább finomítja a felületet, ha a funkcionális igény megkívánja | Alkalmazza helyben, és védje meg a már kialakított geometriát | Polírozás használata az átmérő, a gömbölyűség vagy a kifutás javítására |
Ha egy rajz minden elforgatott felületen a legszorosabb Ra-t helyezi, akkor megkérdeznénk, hogy melyik zóna párosul valójában. Ez nem kísérlet a minőség rontására. Így tartjuk a kritikus naplókat egy ellenőrzött úton anélkül, hogy olyan meneteket, domborműveket és hézagátmérőket végzünk, amelyek nem javíthatják a motor teljesítményét.
Tegye ellenőrizhetővé az érdességfeliratot
A megfelelő specifikáció megmondja az ellenőrnek, hogy hol helyezze el a műszert. Az általános megjegyzésben szereplő „Ra 0,4” erre nem ad választ. „Ra ≤ 0,4 μm a csapágycsap ØD csapágycsapján L hosszúságnál” igen. A tényleges szimbólumoknak és méreteknek követniük kell a vevő által használt rajzszabványt.
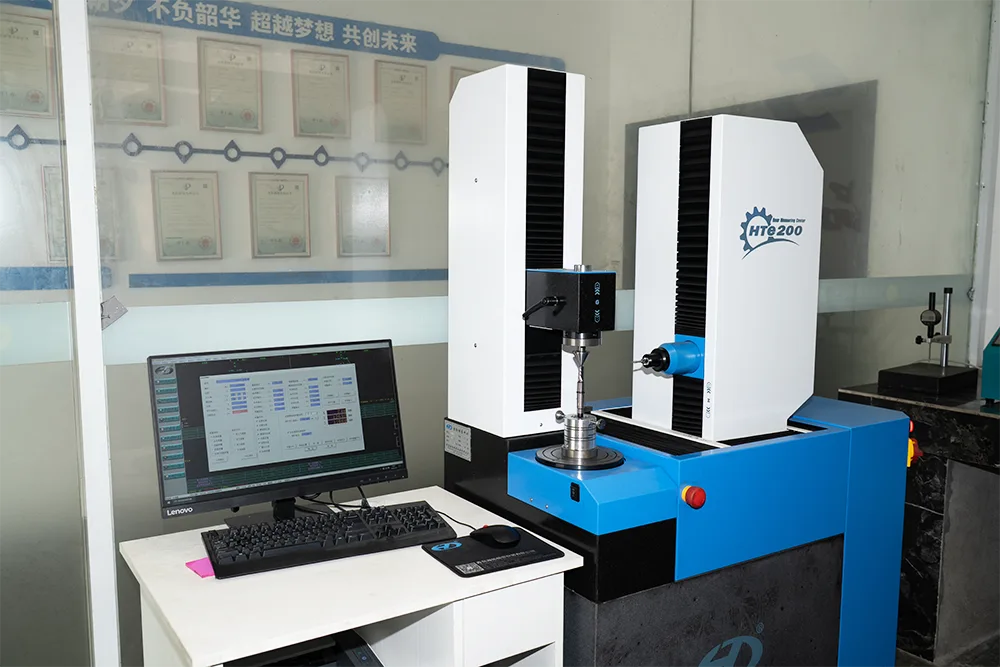
A Guanshuo jelenlegi gyári oldala felületi minőségmérőket, hengerességmérőket, kétdimenziós vetítőket, keménységmérőket és hajtóművizsgáló központokat sorol fel. Minden eszköz más kérdésre ad választ. A felületminőség-mérő igazolja az Ra-t. A hengeres berendezés ellenőrzi a formát és a kapcsolódó forgási geometriát. A projektor támogatja a profilokat és a jellemzők méreteit. A teljes ellenőrzési terv minden követelményt a megfelelő szerszámhoz küld.
Minden kritikus Ra-kiírásnál azonosítsa a felületet, annak axiális hosszát és a kizárt hornyokat vagy éleket. Ha a mérési irány, a mintavételi terv vagy a teljes jelentés számít az átvételi folyamatban, akkor a gyártás előtt állapodjon meg abban, ne pedig az alkatrészek befejezése után adja hozzá.

Öt rajzi hiba, amelyet a gyártás előtt megoldanánk
1. A legalacsonyabb Ra csak a címblokkban jelenik meg
Azt kérdeznénk, hogy ez a teljes részre vonatkozik-e, vagy csak a kritikai folyóiratokra. A javítás az, hogy megőrizzük a valósághű általános megjelenést, és helyi feliratokat adjunk hozzá ott, ahol az összeállításnak többre van szüksége.
2. A csapágycsap Ra van, de nincs illeszkedés
A felület nem tudja megmondani, hogyan fog összeállni a csapágy. Adja hozzá az átmérőtűrést vagy illesztési követelményt és a vonatkozó geometriai összefüggést.
3. A fókaföldnek nincs meghatározott határa
A darálónak és az ellenőrnek tudnia kell a tényleges érintkezési hosszt. Jelölje meg a talajt, majd vigye át a befejezést és az esetleges iránykövetelményeket a kiválasztott tömítési tervből.
4. A polírozás várhatóan javítja a kifutást
A polírozás finomíthatja a textúrát. Nem hozza létre a hiányzó kapcsolatot két folyóirat között. A kifutást be kell építeni a nullapontba, a beállításba, a köszörülési útvonalba és az ellenőrzési tervbe.
5. A termékoldal értékét a rendszer a termékkör nélkül másolja
Ra 0,05–0,2 μm jelenik meg az ultraprecíziós tengelyoldalunkon a csapágyhelyzetre vonatkozóan. Nem lehet minden tengely RFQ alapértelmezett megjegyzése. Kezdje az összeszerelési szükséglettel, majd használja a megfelelő termékképességet megvalósíthatósági referenciaként.
Motor tengely felület-kiképzés RFQ ellenőrző lista
A tiszta RFQ elegendő információt ad a gyárnak ahhoz, hogy idézze a folyamatot, nem csak a fém alakját. A motor tengelyrajzának elküldése előtt ellenőrizze a következő pontokat.
- Az anyagminőség és a hőkezelési állapot feltüntetve.
- A csapágy, a tömítés, a forgórész, a fogaskerék, a szíjtárcsa és a tengelykapcsoló zónák azonosítva vannak.
- Minden kritikus felületnek világos átmérője, tengelyirányú határa és Ra értéke van.
- A szükséges illesztések és nullapont-hivatkozások a rajzon láthatók.
- A kifutás, az egyenesség, a kerekség vagy a hengeresség ott van megadva, ahol a funkció megköveteli.
- A tömítés-felület részletei követik a kiválasztott tömítést vagy rendszerkövetelményt.
- A nem funkcionális területeket nem véletlenül tartják a legszűkebb helyi felülethez.
- A mennyiség, a minta szakasza és az ellenőrzési jelentés elvárásai benne vannak.
- Minden védett vagy megjelenés szempontjából kritikus felületet meg kell jelölni a kezeléshez és a csomagoláshoz.
Ha a rajz még koncepció stádiumban van, küldje el vele a párosítási alkatrész információit. Áttekinthetjük, hogy logikailag mely zónákban van szükség esztergálásra, csiszolásra vagy további simításra, majd kérdéseket teszünk fel, mielőtt a rossz értelmezés köré árat építenének.
Gyakran ismételt kérdések
Mi a tipikus felületi érdesség a motor tengelyénél?
Nincs egyetlen Ra-érték minden motortengelyhez vagy egy tengely minden felületéhez. A Guanshuo jelenlegi termékoldalain Ra ≤ 0,8 μm egy rozsdamentes sima tengelyű terméknél, Ra ≤ 0,4 μm a precíziós csiszolt sima tengelyeknél, Ra 0,2–0,4 μm a nagy sebességű tengelyeknél, és Ra 0,05–0,05 μm a 2 precíziós μm tengelypozíciónál a precais μm. A legalacsonyabb szám másolása helyett válassza ki az értéket az illeszkedő részből, sebességből, illeszkedésből és funkcionális felületből.
A teljes motor tengelyének azonos Ra értékkel kell rendelkeznie?
Általában nem. A csapágycsapok, a tömítések, a rotorülések és a hajtáselemek különböző feladatokat látnak el. Adjon a kritikus zónákhoz helyi felületkivonat feliratokat, és használjon praktikus általános felületkezelést a nem funkcionális területeken. Így a rajz tiszta marad, és elkerülhető, hogy fizessenek a pontosságért ott, ahol ez nem segíti az összeszerelést.
Az alacsonyabb Ra érték azt jelenti, hogy a tengely jobb minőségű?
Csak akkor, ha az alacsonyabb érdesség az alkalmazást szolgálja, és a geometria többi része megfelelő. Ra nem bizonyítja az átmérőt, a kerekséget, a hengerességet, az egyenességet vagy a kifutást. A kiváló minőségű tengelynek meg kell felelnie a teljes funkcionális specifikációnak; a legkisebb felületi simítási szám önmagában nem teszi jobbá.
A polírozás javíthatja a tengely kifutását vagy a rossz csapágy illeszkedését?
Nem. A polírozás finomíthatja a felületi textúrát, de nem helyettesíti az átmérő és a geometria szabályozását. A csapágy illeszkedését és kifutását a megmunkálási alapponton, a folyamatok sorrendjén, a köszörülési beállításon és a megfelelő ellenőrzésen keresztül kell megállapítani.
Milyen információkat kell mellékelni a motortengely Ra feliratához?
Határozza meg a pontos felületet és axiális hosszt, majd adja meg az illesztést, a nullapontot és a megfelelő geometriai vezérlőket. A pecsétfelületek esetében adjon hozzá bármilyen felületi irányt vagy textúra követelményt a kiválasztott tömítési kialakításból. Adja meg az ellenőrzési jelentést vagy a mintavételi követelményt is, ha az befolyásolja a megrendelés elfogadását.
Küldje el nekünk a tengelyrajzot, ne csak a Ra célpontot
Jelölje meg a csapágyakat, tömítéseket és illesztési felületeket, ha nem láthatóak. A Guanshuo gyártó csapata árajánlat benyújtása előtt áttekintheti a funkcionális zónákat, a köszörülési útvonalat és az ellenőrzési pontokat.
Kérjen rajz felülvizsgálatát