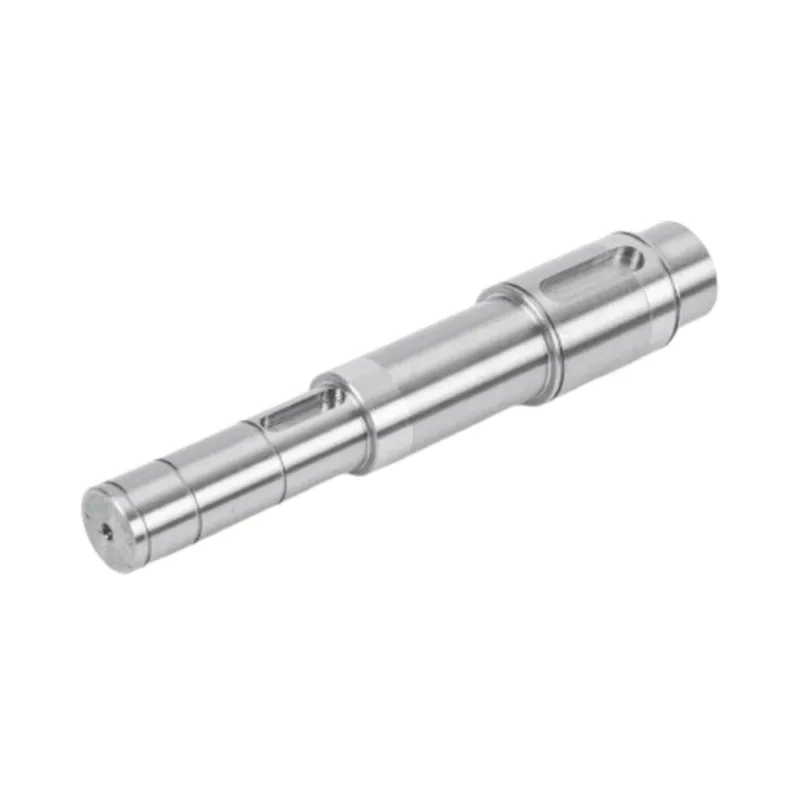
Gyors válaszA precíziós tengelyes megmunkálás az acélrudat kész motortengellyé alakítja hat állomáson keresztül: anyagvizsgálat, CNC esztergálás és marás, bordás vagy fogaskerék vágás, hőkezelés, precíziós köszörülés és végső ellenőrzés. A köszörülés mindig az edzés után következik be, mert a hőkezelés megmozgatja a fémet. Ez a sorrend tartja meg az IT5-től IT6-ig terjedő toleranciát, az egyenességet 0,01 mm-en belül, és a felületi minőséget Ra≤0,4 μm a kész tengelyen.
Egy készmotor tengelyegyszerűnek tűnik. Egy fényes acélrúd, néhány lépcsőfok, esetleg kulcshorony. Ez a megjelenés hat gépből, két részlegből és egy sor döntésből álló útvonalat rejt, amelyeknek a megfelelő sorrendben kell megtörténniük. Rossz a sorrend, és a tengely selejt. Ez a cikk végigjárja a Guanshuo Precision padlóját, állomásról állomásra, és elmagyarázza, hogy mindegyik hogyan járul hozzá a kész részhez.
Minden tengely ugyanazt a gerincet követi. Az egyszerű tengelyek egy-két állomást kihagynak. Az edzett, bordázott tengelyek mind a hatot használják.
| # | Állomás | Mit állít be |
|---|---|---|
| 1 | Beérkező anyagok ellenőrzése | Minőség, kémia és bár állapota |
| 2 | CNC esztergálás és marás | Átmérők, lépcsők, menetek, kulcshornyok |
| 3 | Hobbing és bordás vágás | Spline és fogaskerék fogak |
| 4 | Hőkezelés | Keménység, erő, fáradtság élettartama |
| 5 | Hengeres és középpont nélküli köszörülés | Végső méret, kerekség, kidolgozás |
| 6 | Végső ellenőrzés | Annak bizonyítása, hogy az alkatrész megfelel a rajznak |
A tengely rúdkészletként indul. Egyetlen vágás előtt a rudat összevetik a rajzzal. A minőség, a malombizonyítvány, az átmérő és a felület állapota mind ellenőrzésre kerül.
Ez az állomás papírmunkának tűnik, de megakadályozza a legdrágább meghibásodásokat. Ha rossz minőség kerül a boltba, senki sem veszi észre, amíg a hőkezelés nem éri el a keménységet. Ekkor már elteltek a megmunkálási órák. A Guanshuo tengelyei 45# szénacélból, 40Cr és 4140-es ötvözött acélból, 20CrMnTi edzett acélból és 304 vagy 316L rozsdamentes acélból készülnek, így az összetéveszthetőség valós kockázatot jelent, hogy itt elakad.
Itt ölt alakot a tengely. A rudat durva átmérőjére forgatják, a lépcsőket levágják, és a marási munka során kulcshornyokat, lapokat és keresztfuratokat adnak hozzá.
A fontos részlet az, hogy hány beállítást igényel. Minden alkalommal, amikor egy alkatrészt kioldanak és újra rögzítenek, egy kis hiba kúszik a jellemzők közé. Az esztergamaró gépek esztergálási és marási funkciókat egyetlen befogással vágnak le, így a reteszhorony hű marad az átmérőhöz, amelyre ráül. A Guanshuo 3 eszterga-maró kombinált gépet és 2 megmunkálóközpontot üzemeltet mintegy 60 általános CNC gép mellett, így az összetett tengelyek egy egybeállítású géphez vezethetők, míg az egyszerűbbek máshol.
A gépészek itt hagynak csiszolóanyagot a naplókon, általában néhány tizedmillimétert. A túl kevés és a csiszolás nem tudja megtisztítani a keményedésből eredő torzulást. Túl sok, és a köszörülés tovább tart, és felmelegíti az alkatrészt. Ennek a juttatásnak a megítélése az aknaműhely egyik csendes készsége.

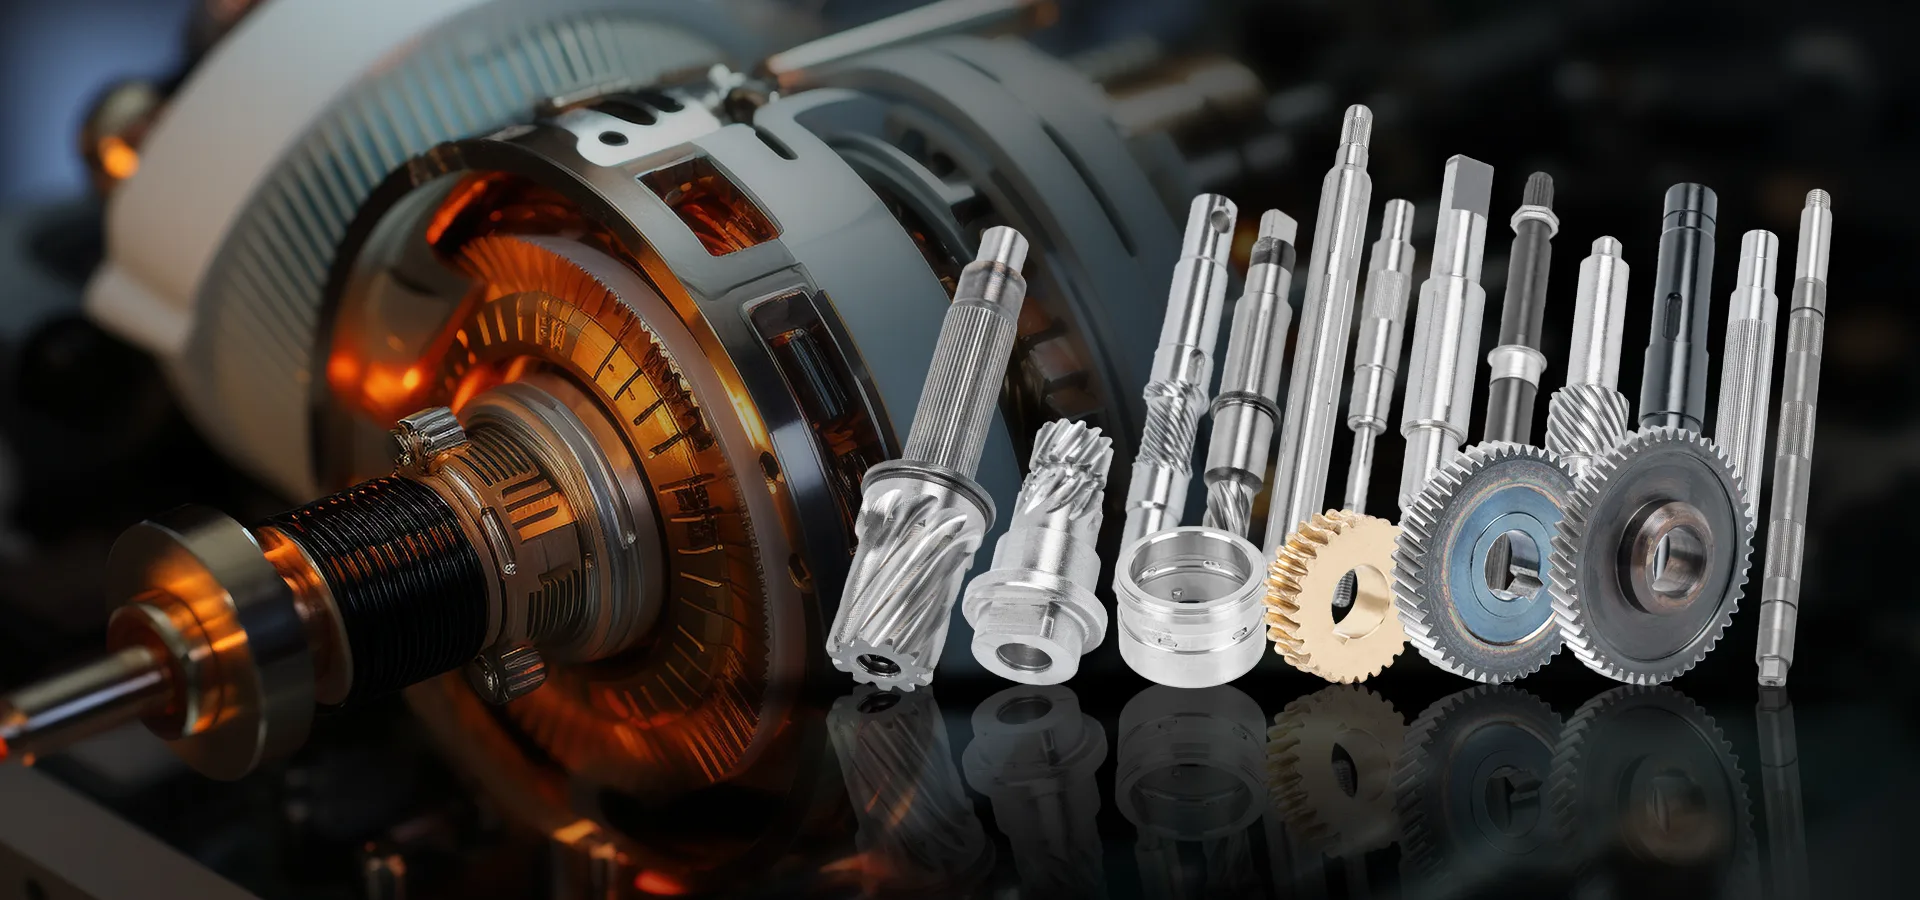
Azok a tengelyek, amelyek nem kulcson, hanem fogakon mennek keresztül, a hobbing részlegbe kerülnek. A főzőlap levágja a bordát vagy a fogaskerekes formát, ahogy a tengely a vágóeszközzel együtt forog. A Guanshuo 6 hobbing gépet üzemeltet ehhez a munkához.
A spline pontosságát osztási hibával mérjük, ami azt jelenti, hogy a fogak milyen egyenletesen helyezkednek el a tengely körül. Az egyenetlen fogak azt jelentik, hogy egyes fogak nagyobb terhelést hordoznak, mint mások, és először ezek a fogak tönkremennek. A tűréshatárok kitartottakbordás tengelyektükrözi a formát:
| Spline forma | Felosztási hiba | Karakter |
|---|---|---|
| Bonyolult | ≤0,015-0,03 mm | Önközpontú, nagy gyökérfilé, legjobb fárasztó szilárdság |
| Négyszögletes | ≤0,02 mm | Erős ütközés és a középponttól eltérő terhelés alatt |
| Háromszögű | ≤0,01-0,02 mm | Finom fogak, önközpontú, könnyebb terhelésekhez |
Az evolvens bordás fogak oldalai Ra≤0,8-1,6 μm-re vannak kidolgozva, és a spline-szimmetria ≤0,02 mm-re változik. Ez a felület azért számít, mert a szárnyak terhelés hatására enyhén csúsznak, a durva oldal pedig megremeg és elkopik. A foggyökér filét R0,3-R0,8-ra vágják, ami ahelyett, hogy koncentrálná a gyökér feszültségét. A gyökérfilé az a hely, ahol a spline fogak megrepednek, ezért ez a sugár nem kozmetikai, hanem fáradási tulajdonság.
A megmunkálás adja a tengely formáját. A hőkezelés adja meg az erejét. Az alkatrész edzett és temperált a mag szívóssága érdekében, vagy indukciós edzés, ahol csak a felületnek kell keménynek lennie.
Hogy melyik útvonal az ügyelettől függ. Az a tengely, amelynek a teljes szakaszán át kell állnia a hajlítási kifáradásnak, átedzett. Az a tengely, amelyhez kemény csapágycsapra van szükség egy kemény mag felett, csak ezen a csapon kap indukciós edzést. Az olyan keményítő fokozatok, mint a 20CrMnTi, karburizáltak, ami kemény héjat képez a puha, ütéselnyelő magon. A tipikus kész keménység 42-48 HRC, az orsóminőségű tengelyek pedig 60-65 HRC.
A köszörülés során a tengely precíziós alkatrészré válik. Minden azelőtt az előkészület. A Guanshuo 26 CNC hengeres csiszolót és 6 nagy pontosságú középpont nélküli köszörűt üzemeltet, amely a legnagyobb egyedi berendezésblokk az üzemben.
A tengelyt a középpontok között tartják, és átmérőnként köszörülik. Mivel bekapcsolja a saját középső furatait, minden napló koncentrikus lesz a többivel. Ez a módszer lépcsős tengelyekhez, csapágyfészkekhez és mindenhez, ahol az átmérőknek egymáshoz igazodniuk kell.
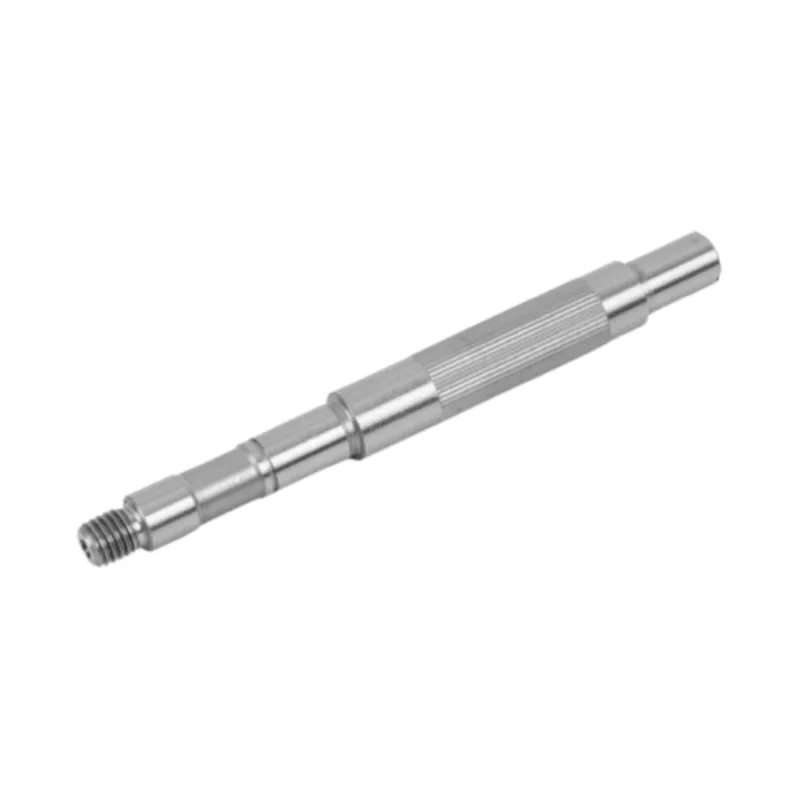
A tengely a köszörűkorong és a szabályozókorong közötti pengén nyugszik, középpontok nélkül. Az alkatrészek folyamatosan áthaladnak. Gyors, és kiválóan képes egy egyenletes átmérőt lenyomni egy hosszú, karcsú tengelyen anélkül, hogy az alkatrész elhajolna. Ez a módszer a simasima tengelyekkötetben.
| Hengeres köszörülés | Központ nélküli köszörülés | |
|---|---|---|
| rész megtartva | A központok között | Pengére, alátámasztás nélkül |
| Legjobb a | Az átmérők közötti koncentrikusság | Méretkonzisztencia a hossz mentén |
| Öltönyök | Lépcsős és több átmérőjű tengelyek | Hosszú sima tengelyek, nagy térfogat |
| áteresztőképesség | Lassabban, részenként | Gyors, folyamatos etetés |
A legtöbb tengely mindkettőt használja. A középpont nélküli köszörülés gyorsan méretezi a sima testet, majd a hengeres köszörülés befejezi a kritikus csapokat. Együtt IT5-től IT6-ig pontosságot, 0,01 mm-en belüli egyenességet és Ra≤0,4 μm-t biztosítanak. Ultra-finising passzával a felület elérheti az Ra 0,2 μm-t.

A hűtőfolyadék itt nem részlet. A száraz vagy rosszul irányított hűtőfolyadék-sugár felmelegíti a felületet, ami megégetheti a talajréteget, és a szem számára láthatatlan puha foltokat hagyhat maga után. A kezelők olyan szorosan figyelik a kerék ruházatának állapotát és a hűtőfolyadék áramlását, mint a méretkijelzést.
Egy tengely nem fejeződik be, amikor elhagyja a darálót. Akkor van kész, ha megmérik. A Guanshuo 6 főt tart a minőségi osztályon és egy dedikált hangszerszobát.
| Eszköz | Mit ellenőriz |
|---|---|
| Hengerességmérő | Kerekség, hengeresség, kifutás |
| Felületi minőség mérő | Ra a naplókon és a pecsétlapokon |
| Kétdimenziós projektor | Profilok, kulcshornyok, letörések, sugarak |
| Fogaskerék mérőközpont | Spline és fogaskerék fog pontossága |
| Keménységmérő | A hőkezelés eredménye |
| Automatikus optikai ellenőrzés | Nagy sebességű méretszűrő térfogatban |
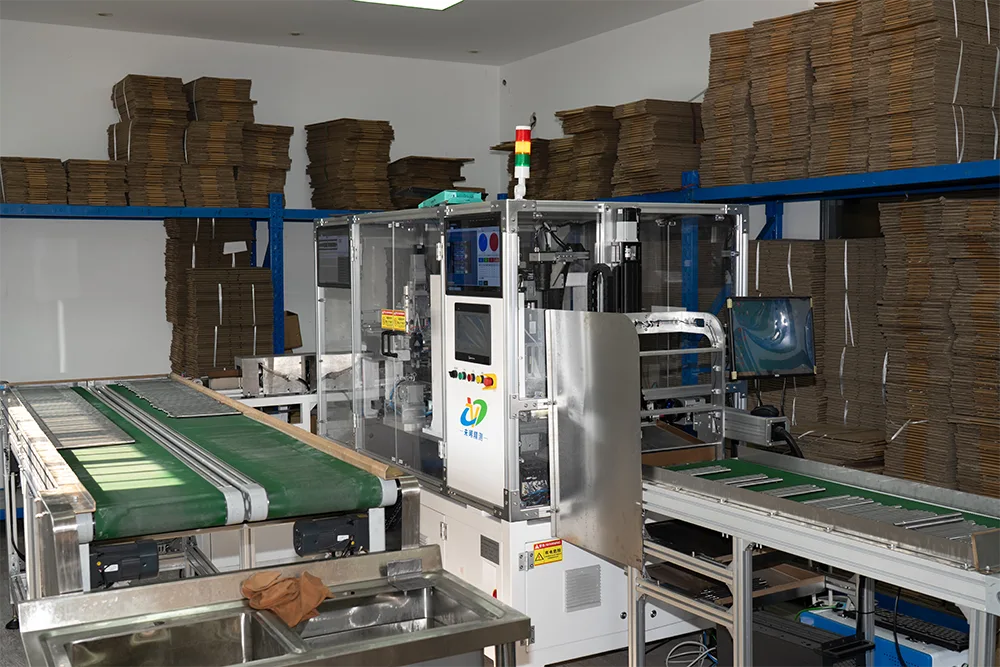
Az optikai ellenőrző készlet a legfontosabb a gyártás során. A kézi mérés egy tételből vesz mintát. Az optikai ellenőrző rendszer folyamatosan ellenőrzi az alkatrészeket, így az elsodródást nem a raklap becsomagolása után, hanem a folyamat közben észleli.
A tengelygyártásban az egyetlen legfontosabb szabály, hogy a köszörülés követi az edzést. Nyilvánvalóan hangzik egyszer kimondva, de ez a különbség egy olyan tengely között, amely üzem közben tart tűrést, és egy nem.
A keményedés felmelegíti és gyorsan lehűti az acélt. A fém szerkezetét megváltoztatja, az alkatrész pedig elmozdul. A keményedés előtt a végső méretre kész tengely tűréshatáron kívül, kereken és gyakran meggörbülve jön ki a kemencéből. A korábbi állomásokon semmiféle gondossággal nem lehet ezt megakadályozni. Az edzés utáni köszörülés eltávolítja a torzulást és beállítja a valódi végső geometriát.
Egyes beszállítók kihagyják az utókeményedést a költségmegtakarítás érdekében. Az alkatrészek szobahőmérsékleten minta alapján elfogadhatóan mérnek, majd csapágyzajt és korai kopást okoznak a terepen. Ez az egyik oka annak, hogy közvetlenül a beszállítótól érdeklődjön a folyamat útvonaláról, ne csak az áráról.
A gépszámlálás nem marketing. Elmondják, hogy valójában mit ellenőrzik egy üzlet házon belül.
Az esztergagépekkel, de csiszológépekkel nem rendelkező üzletnek ki kell küldenie a kritikus lépést. Egy üzlet, ahol köszörűk vannak, de nincs hobbing, minden szálkás tengelyt alvállalkozásba ad. Minden átadás növeli az átfutási időt, a költségeket és az elszámoltathatóság elmosódásának helyét. A Guanshuo folyamatosan egy fedél alatt végzi az esztergálást, marást, hobbolást, hőkezelést, köszörülést és ellenőrzést, ezért a teljes útvonal egy árként és egy szállítási dátumként megadható.
Az üzem 2016 óta működik így. Az ISO9001 szabvány szerint működik, 11 szabadalmaztatott technológiával rendelkezik, és nemzeti szintű csúcstechnológiai vállalkozásként ismert, több mint 50 alkalmazottal, köztük egy elkötelezett mérnöki és minőségügyi csapattal. Az ebből az útvonalból származó tengelyek új energiájú járművek vontatómotorjaiba, ipari automatizálásába és robotikába, precíziós műszerekbe, orvosi eszközökbe és csúcskategóriás háztartási készülékekbe kerülnek.
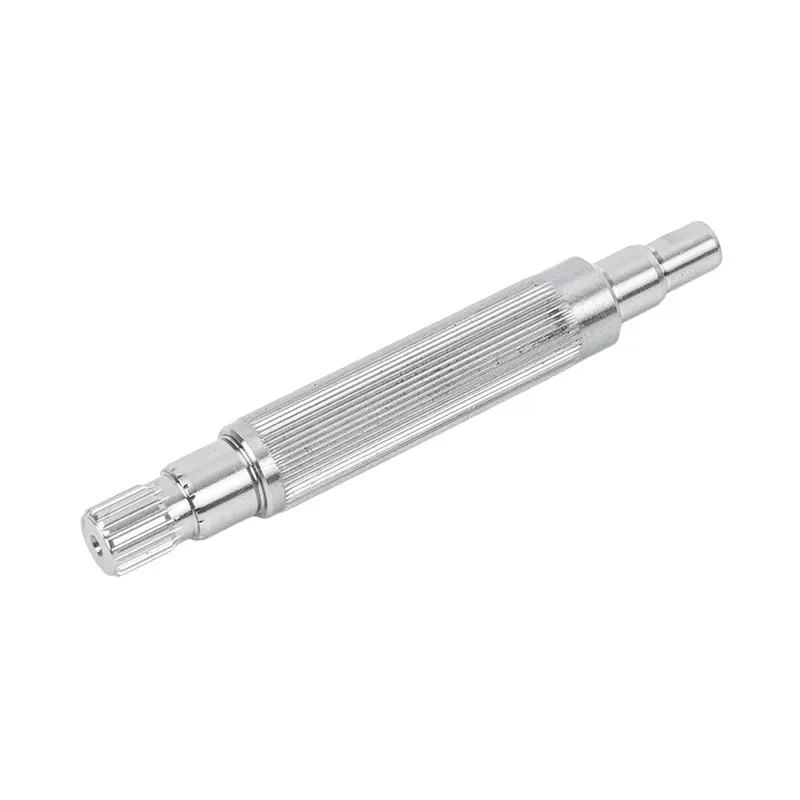
 Precíziós köszörülés sima tengely
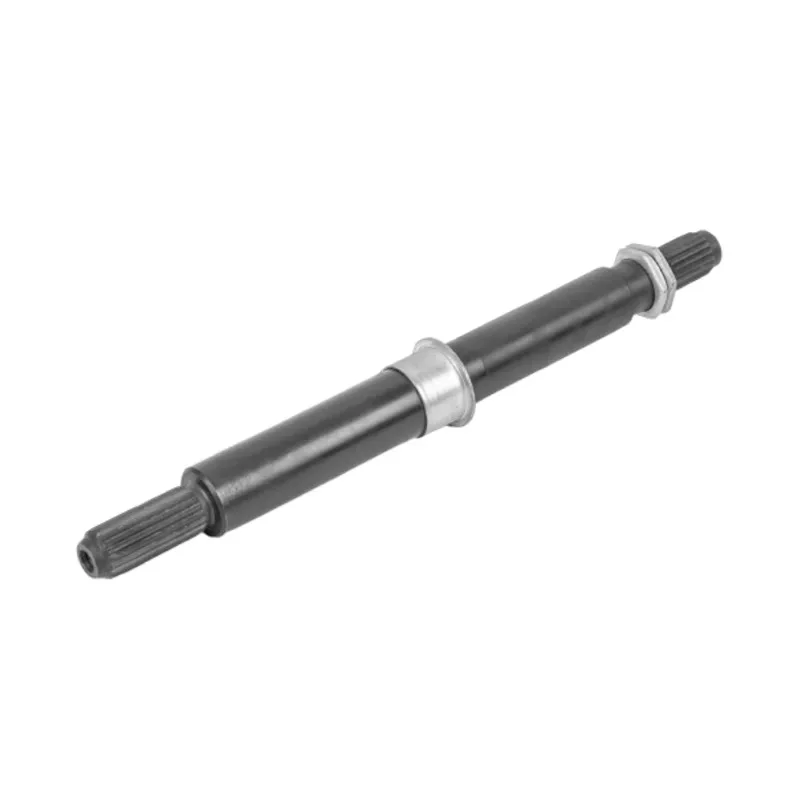
 Egylépcsős motor tengely
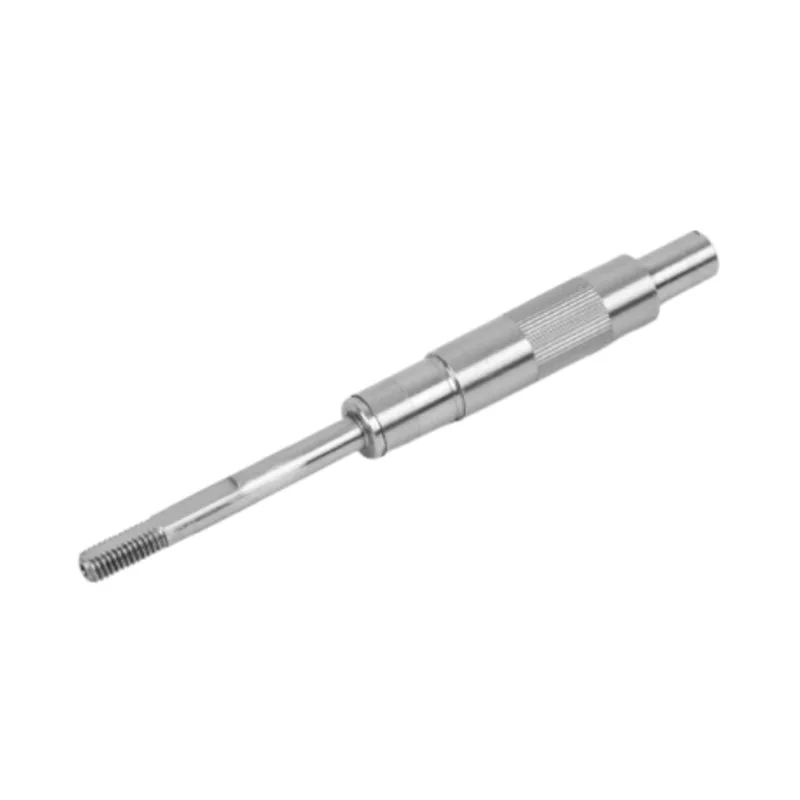
 Többrekeszes motortengely
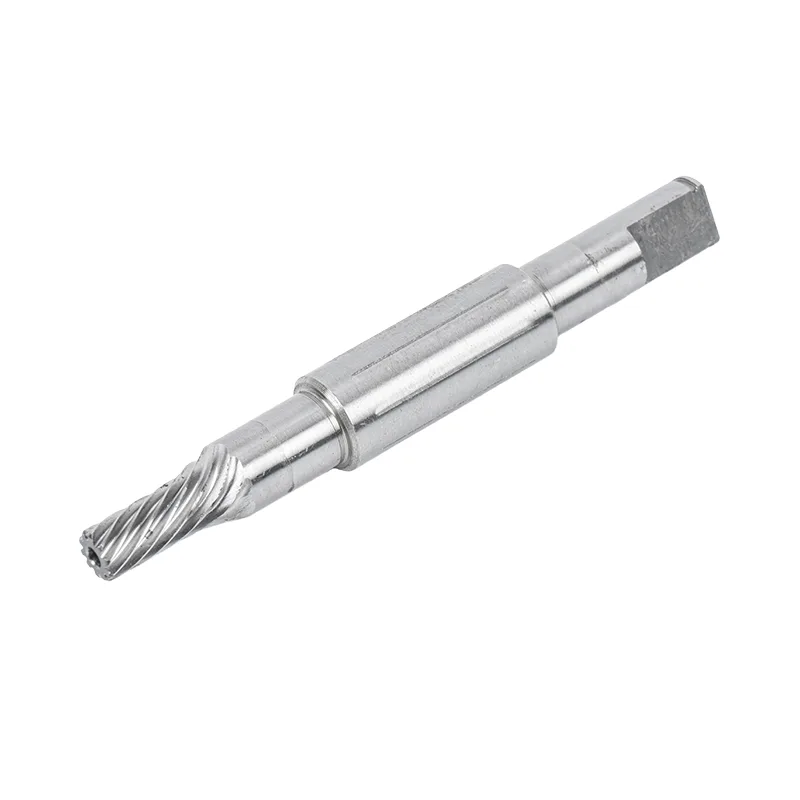
 Üreges motortengely
Küldje el rajzát vagy mintáját a Guanshuo Precision részére. A teljes útvonal házon belül fut, a rúdellenőrzéstől a hobboláson, hőkezelésen és precíziós csiszoláson át a mért zárójelentésig.
Kérjen árajánlatot Vagy elérje a csapatot akapcsolati oldal.