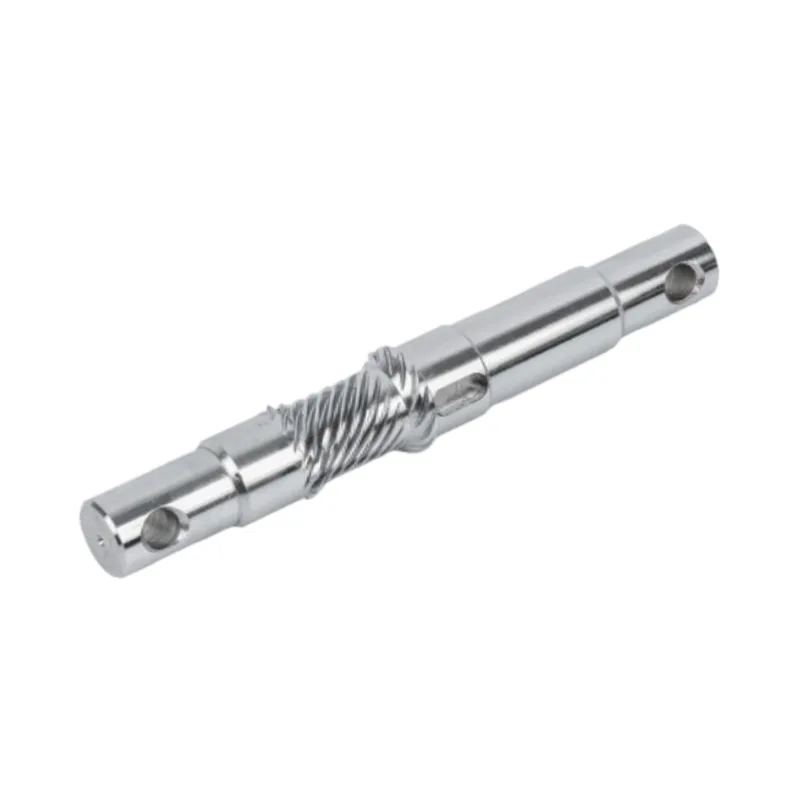
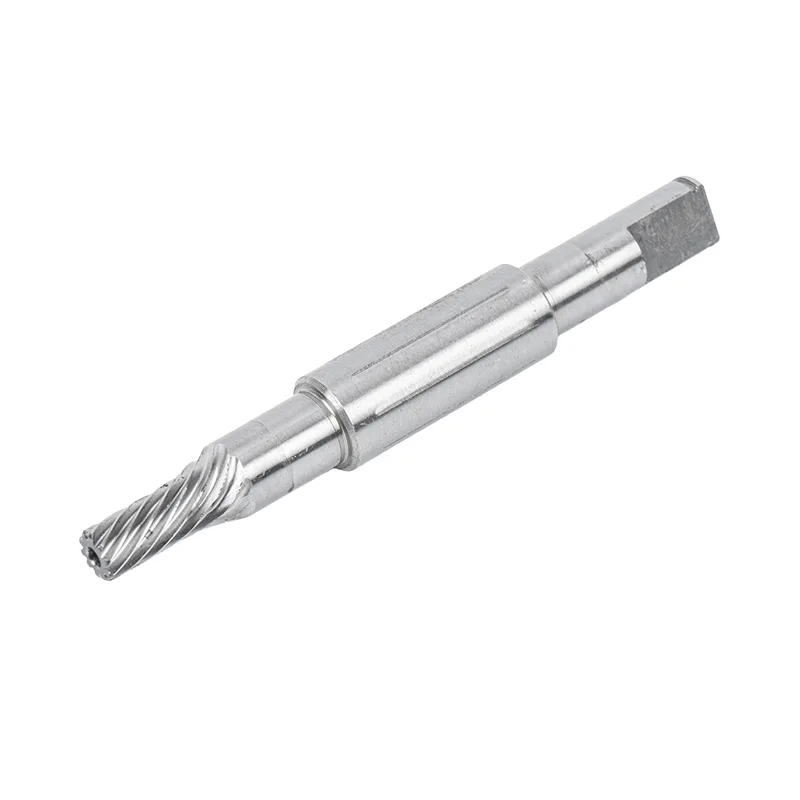
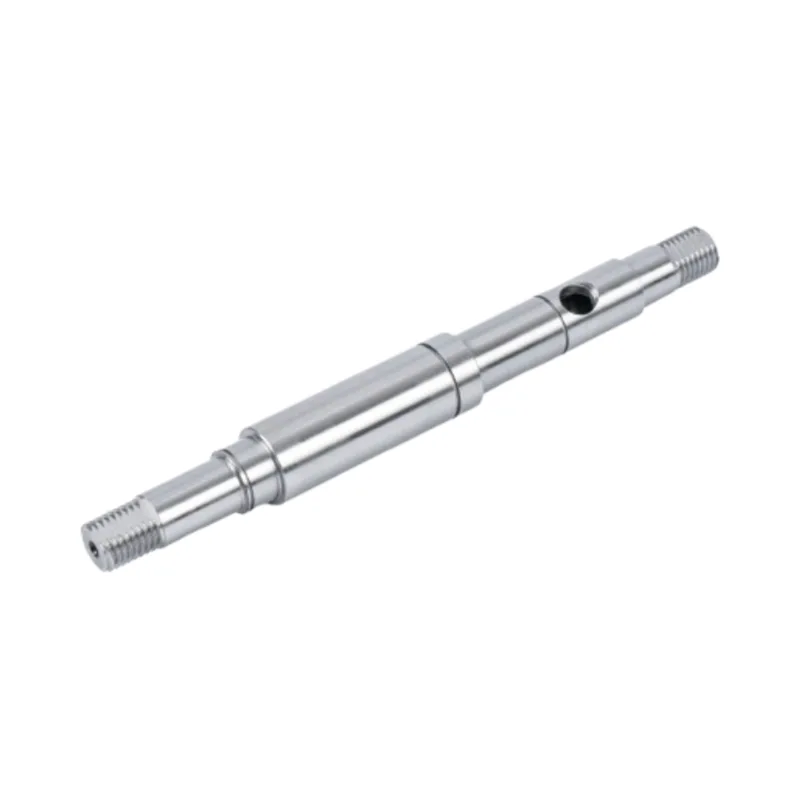
A szigorúbb tűrés nem választja a csiszolási módot. A tengely geometriája igen. A sima átmérő, amely folyamatosan át tud haladni egy középpont nélküli köszörűn, más gyártási probléma, mint két csapágycsap, amelyeknek koncentrikusnak kell maradniuk a váll mentén.

Válassza a hengeres köszörülést lépcsős, vállas és több átmérőjű motortengelyekhez, ha több csapnak egy tengelyhez igazodnia kell. Válassza a középpont nélküli köszörülést a hosszú, sima tengelyekhez, amikor az egységes külső átmérő és a hatékony adagáramlás a fő követelmény. Egyes gyártási módok mindkettőt alkalmazzák: a középpont nélküli köszörülés hatékonyan kezeli a sima testet, majd a hengeres köszörülés befejezi a kritikus csapágyakat vagy tömítéseket a tengely tengelyéhez képest.
A nyilvánvaló vásárlói kérdés az, hogy melyik eljárás a pontosabb. A tolerancia önmagában nem tud erre válaszolni. Mindkét eljárás precíziós tengelyátmérőt állíthat elő. A hasznos megkülönböztetés az alkatrész tartása, mely felületeknek kell egymáshoz viszonyulniuk, és hogy a geometria megszakítás nélkül mozoghat-e a gépen.
Ez a választás megváltoztatja az árajánlatot és a beállítást, valamint azt, amit az ellenőrzési jelentésnek igazolnia kell. Az a beszállító, aki egyetlen átmérőből választja ki a módszert, elmulaszthatja azt a funkciót, amely ténylegesen vezérli a motorszerelvényt.
Kezdje geometriával, ne tűrésszámmal
Vegyünk két rajzot, amelyek ugyanazt a kész átmérőt és felületi érdességet követelik meg. Az első egy hosszú, sima tengely egy folyamatos külső átmérővel. A másodiknak két csapágycsapja van, egy váll, egy tömítőfelület és egy kisebb hosszabbítás. Lehet, hogy osztoznak a tűréshatáron, de nem osztoznak egy köszörülési problémában.
A sima tengely folyamatos felületet ad a gyárnak. A csiszolókorong és a szabályozókorong közé tud feküdni, miközben egy munkatámasz-penge támasztja alá. A lépcsős tengely nem haladhat át ugyanúgy ezen az elrendezésen. A naplóit szakaszonként kell befejezni úgy, hogy az alkatrész a középpontokból vagy egy másik meghatározott tengelyből legyen.
Amikor egy rajz eléri az asztalunkat, körbejárjuk a csapágy- és tömítéscsapokat, mielőtt megnéznénk az általános tűrésblokkot. Ezek a felületek elárulják, hogyan működik a tengely. A csiszolási útvonalnak meg kell védenie méretüket, felületüket és a munkatengelyhez való viszonyukat.
Hogyan támogatja a két köszörülési mód a tengelyt
A munkavégzés megváltoztatja azt, amit a folyamat szabályoz
A diagramok leegyszerűsítettek. Céljuk, hogy bemutassák, miért a workholding, nem pedig a marketing pontosságra vonatkozó állítása vezérli a folyamatválasztást.
Hengeres köszörülésnél a tengely a középtengelye körül forog, miközben a tárcsa megközelít egy kiválasztott csapot. Ez lehetővé teszi, hogy a daráló lépcsőkön és vállakon át dolgozzon, és megőrizze az eltérő átmérők közötti kapcsolatot.
Közép nélküli köszörülésnél a tengelynek nincs középső támasztéka. A csiszolókorong és a szabályozókorong közötti pengén nyugszik. Az elrendezés jól illeszkedik a folyamatos külső átmérőhöz, mert az alkatrész át tud mozogni a csiszolási zónán anélkül, hogy a középpontok közé szorítanák.
Hengeres és középpont nélküli köszörülés összehasonlítása
| Döntési tényező | Hengeres köszörülés | Központ nélküli köszörülés | Amit a vevőnek észre kell vennie |
|---|---|---|---|
| Alkatrész támogatás | Az alkatrész középpontokból helyezkedik el, és egy meghatározott tengely körül elforgatva. | Az alkatrész két kerék között egy munkatámasz pengére támaszkodik. | A támogatási módszer határozza meg, hogy a folyamat melyik geometriai viszonyt szabályozza. |
| Tipikus geometria | Lépcsős, vállas és több átmérőjű tengelyek. | Hosszú, sima tengelyek folyamatos külső átmérővel. | A szűk tűrés nem teszi a nem megfelelő geometriát egy középpont nélküli folyamathoz. |
| Középső lyukak | Általában középpontokat használ a köszörülési tengelyhez. | A megtámasztáshoz nincs szükség középső lyukakra. | Ne távolítsa el a középponti jellemzőket a tervezésből, amíg a folyamat útvonalát nem egyeztették. |
| A legerősebb irányítás | Koncentricitás és kifutási kapcsolatok külön folyóiratok között. | Egyenletes méret egy sima külső átmérő mentén. | A funkcionális felület körüli módszert válassza, ne a legkönnyebben mérhető méretet. |
| Termelési áramlás | Minden naplót egy meghatározott beállítás részeként közelít meg és fejez be. | Támogatja a gyors, folyamatos előtolást a megfelelő tengelyformákhoz. | A középpont nélküli sebesség csak akkor teremt értéket, ha a geometria ezt lehetővé teszi. |
| Közös motortengely illeszkedés | Csapágycsapok, tömítések, vállak és lépcsős tengelyek. | Sima motortengelyek és hosszú sima részek. | Egy rajz indokolhatja a kombinált útvonalat. |
Egyik oszlop sem minőségi fokozat. A vevő felírhatja, hogy "központ nélküli köszörülés szükséges", mert a projekthez térfogatra van szükség, majd elküldhet egy olyan alkatrészt, amelynek váll- és tengelyirányú elrendezése tengely alapú köszörülést igényel. Egy sima tengely lassabb útvonalat is örökölhet, ha a rajzsablonját egy lépcsős részről másolták. A rajznak meg kell határoznia az eredményt. A gyárnak azt az útvonalat kell kiválasztania, amely meg tudja ismételni.
Amikor a hengeres köszörülés a jobb választás


A hengeres köszörülésnek akkor van értelme, ha a tengelynek több funkcionális átmérője van. A váll mellett elhelyezhető egy csapágycsap, amelyet egy tömítőfelület és egy kisebb meghajtóvég követhet. Az átmérők mindegyike átmegy az egyéni méretellenőrzésen, és még mindig gyenge összeszerelést produkál, ha a tengelyeik nem egyeznek.
Az átmérőtűrést felsoroló, de a naplók közötti nullapont-kapcsolatot kihagyó ajánlatkérés hiányos. Az átmérő helyi mérték. A kifutás és a koncentrikusság összefüggéseket ír le. A hengeres csiszoló egy csapot képes befejezni, miközben a tengely a másik csaphoz meghatározott referencia körül forog.
Általában ezt az útvonalat részesítjük előnyben, ha a rajz tartalmazza:
- két vagy több kritikus átmérő, amelyeket lépcsők vagy vállak választanak el egymástól;
- csapágy- és tömítéscsapok, amelyeknek ugyanahhoz a tengelyhez igazodniuk kell;
- funkciók, amelyek megakadályozzák a folyamatos áthaladást egy középpont nélküli beállításon;
- meghatározott középpontokhoz vagy naplóadatokhoz kötött lefutási követelmény;
- kis gyártási mennyiség, ahol a geometria fontosabb, mint a folyamatos adagolás.
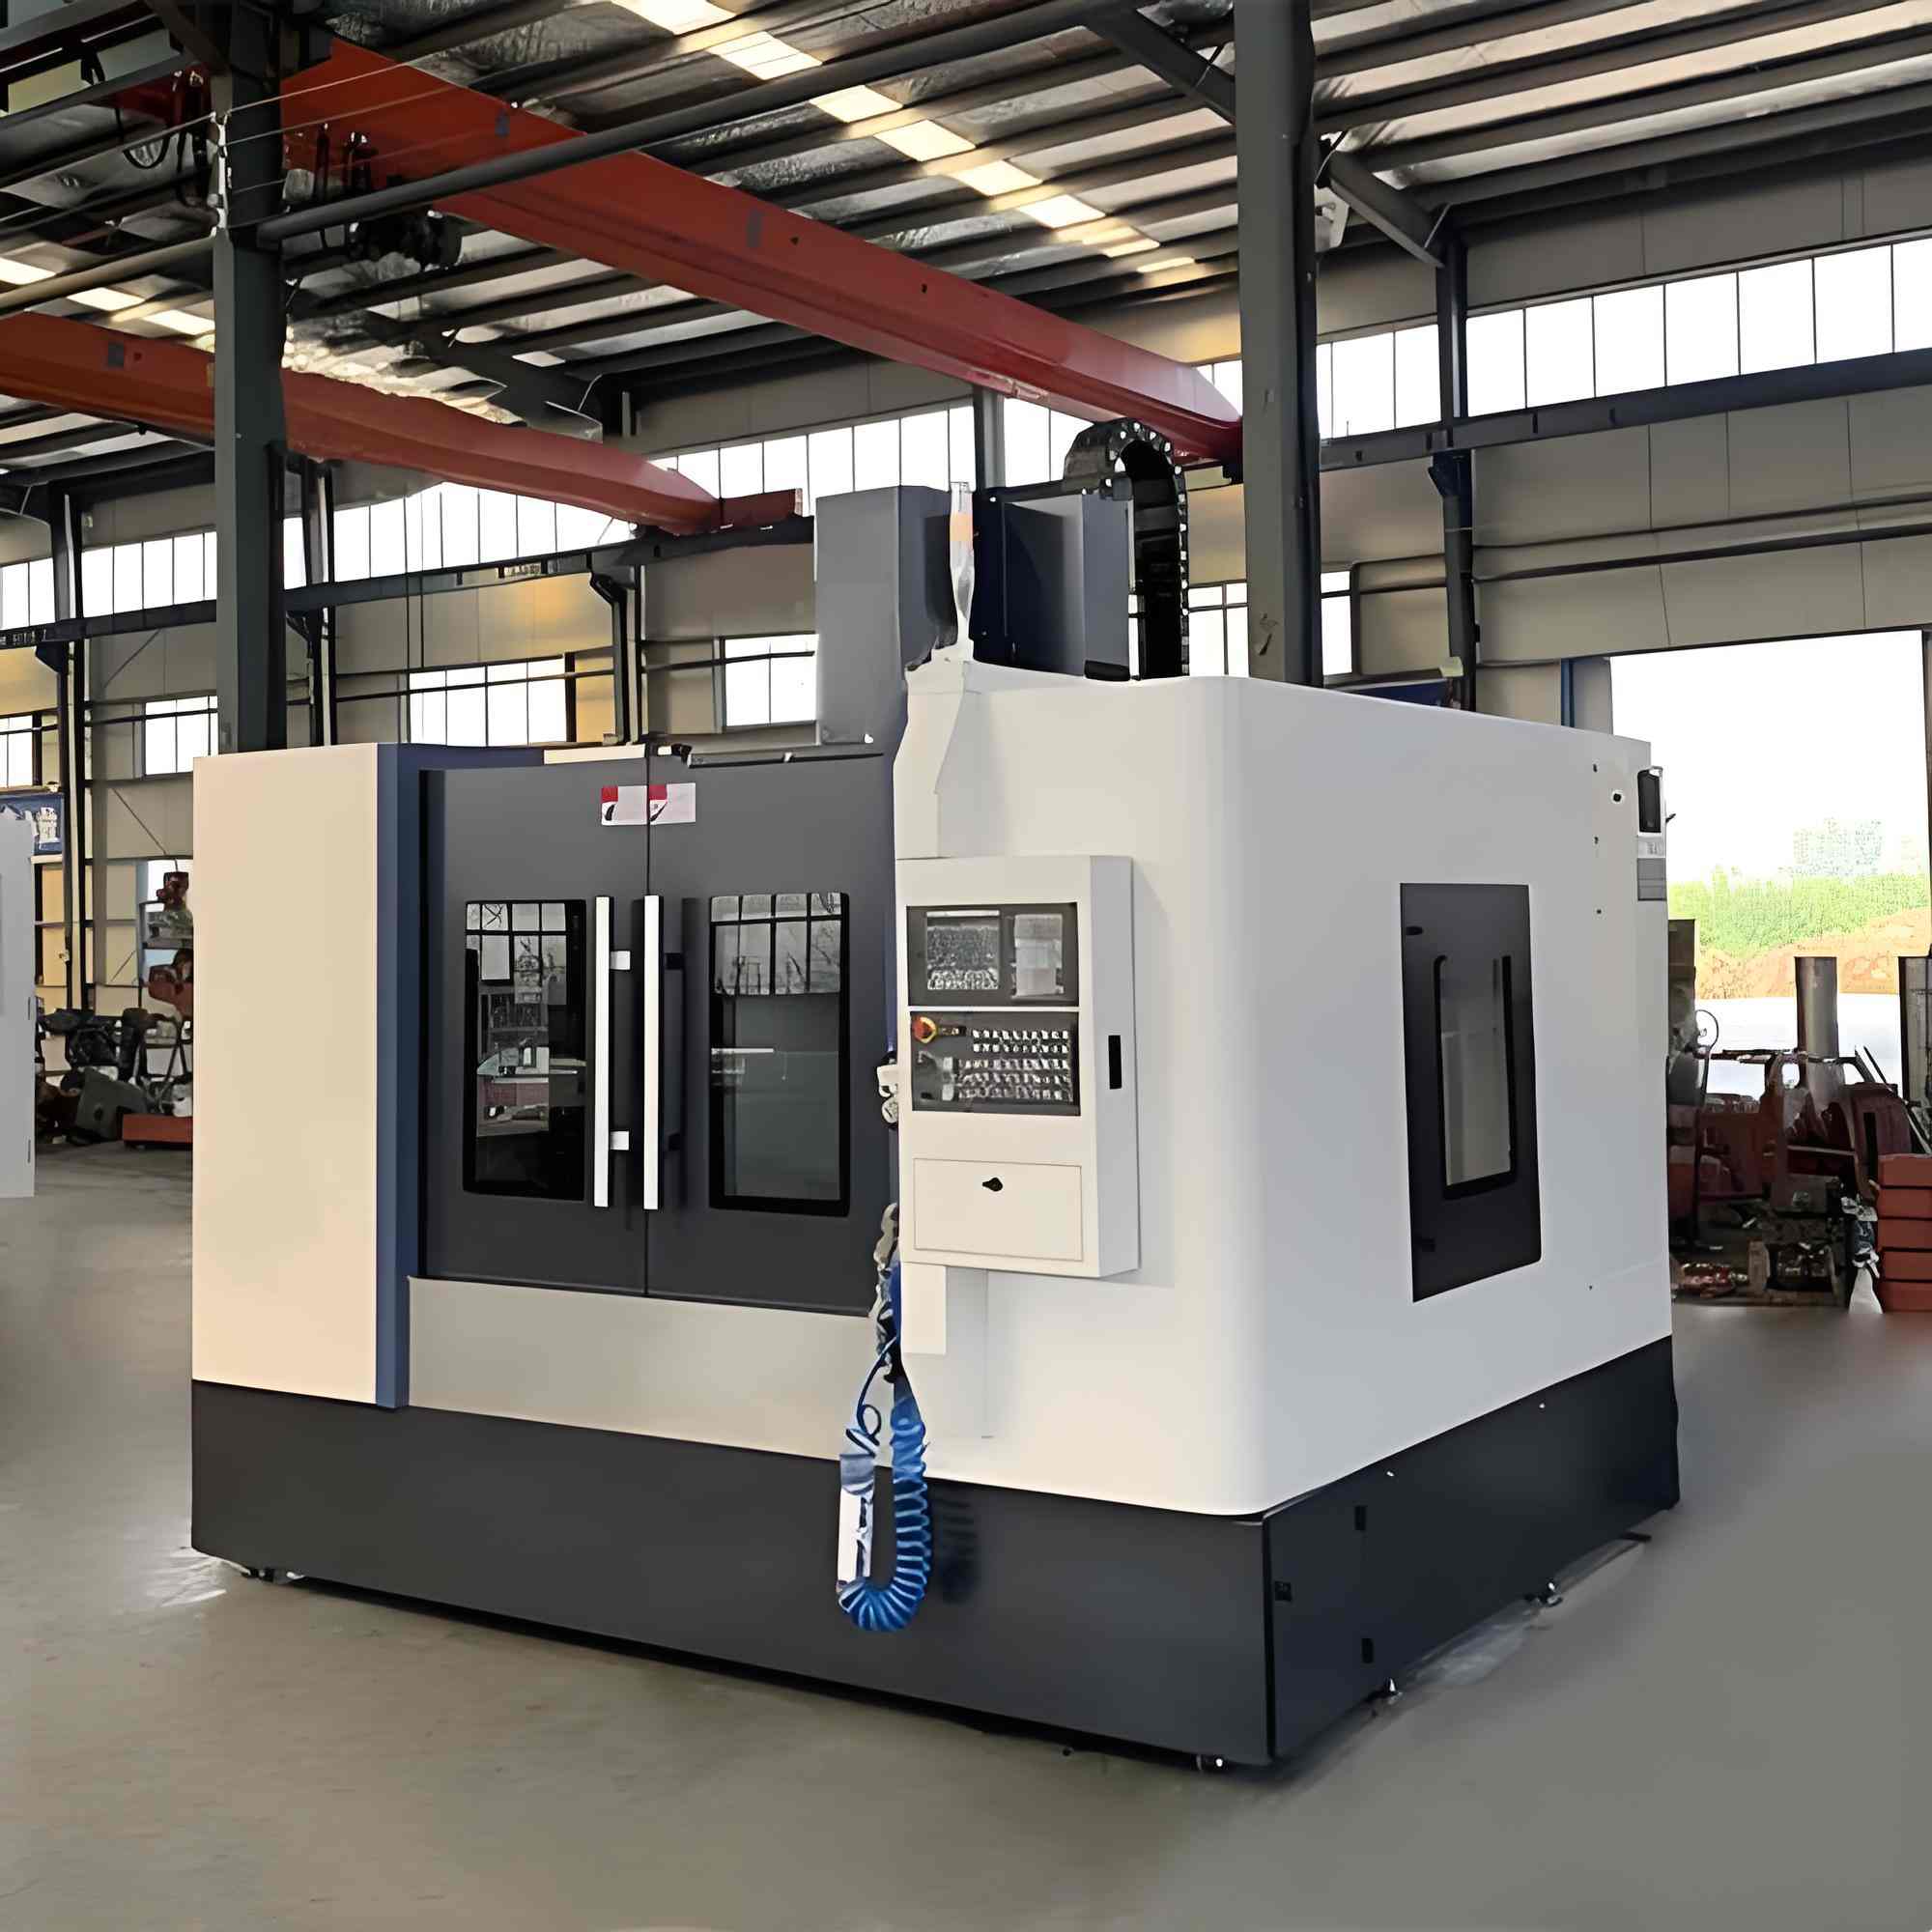
A Guanshuo hengeres köszörülést alkalmaz a lépcsős és vállas tengelyekhez az áramábantengely megmunkálási munkafolyamat. A gyárban 26 CNC hengeres csiszolót üzemeltetnek, így ez inkább egy alapvető gyártási folyamat, mintsem egy kihelyezett befejező lépés.
Amikor a középpont nélküli köszörülés elnyeri a helyét
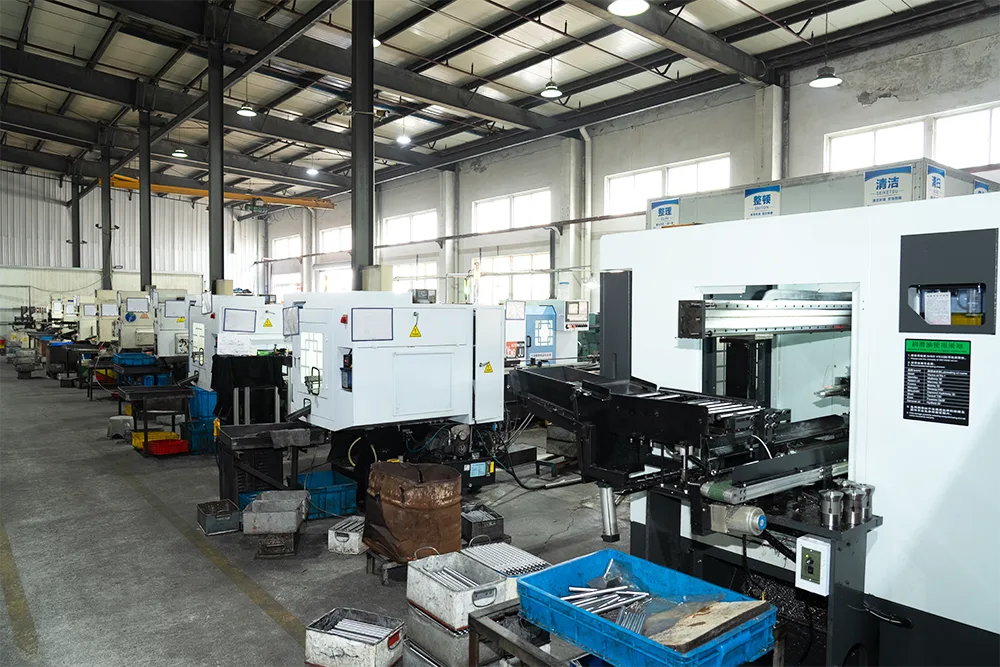
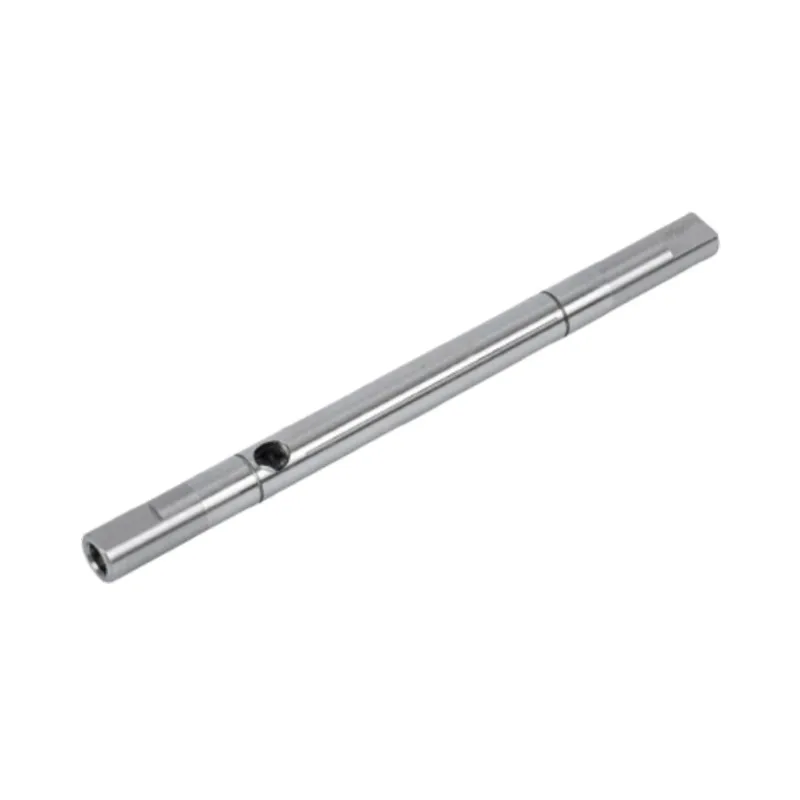
A középpont nélküli köszörülés akkor vonzó, ha a tengely geometriája sima marad. A munkatámasz penge a csiszolási zónához közeli alkatrészt támasztja alá, és a folyamathoz nincs szükség központi furatokra a tengely hordozásához. Praktikus módja annak, hogy egy átmérőt tartsunk egy hosszú, karcsú rész mentén, miközben fenntartjuk a hatékony termelési áramlást.
Három feltételt keresünk, mielőtt ajánljuk: folyamatos csiszolófelületet, a hosszában funkcionálisan fontos átmérőt és a beállításból előnyös mennyiséget. Ha egy váll megszakítja az áthaladást, vagy több csapot kell egy középtengelyhez kötni, a látszólagos átviteli előny eltűnhet.
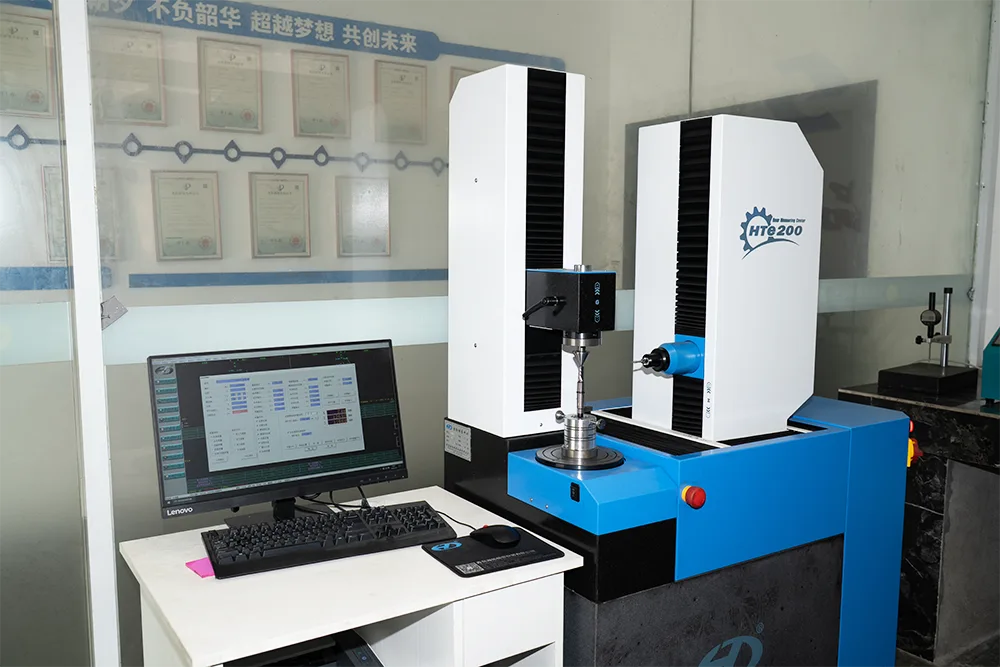
A Guanshuo 6 nagy pontosságú központ nélküli köszörűt üzemeltet. Aprecíziós köszörülésű sima motortengelyoldalon az IT5-től IT6-ig terjedő méretpontosság, Ra 0,4 mikrométerig terjedő felületi érdesség és 0,01 mm-en belüli egyenesség szerepel az adott termékcsalád esetében. Ezek az értékek a kész sima szárú terméket írják le. Egy másik geometriának továbbra is szüksége van saját rajz felülvizsgálatára.
A gyors anyagáramlás nem jelent alkalmi folyamatszabályozást. A kerék állapota, a szabályozó működés, a munkatámasz támogatása és a beérkező készlet egyaránt befolyásolja a kész átmérőt. A folyamat azért hatékony, mert a beállítás megfelel az alkatrésznek, nem pedig azért, mert az alkatrész kevesebb figyelmet kap.
Gyári döntési folyamat a motortengelyekhez
A teljes rajzot használjuk, de a következő folyamat a kérdések sorrendjét mutatja. Megakadályozza, hogy a csapat először egy gépet válasszon, és utána rákényszerítse az alkatrészt.
Köszörülési útvonal kiválasztása
Olvassa el a teljes tengelyrajzot
Jelölje meg a naplókat, a vállakat és a funkcionális nullpontokat.
Több kritikus átmérő, lépcső vagy váll?
Ha igen
Hengeres köszörülési út
Ha a hosszú, sima test is előnyös, tekintse át a kombinált útvonalat.
Ha nem, folytassa
Hosszú, sima, folyamatos külső átmérő hasznos adagáramlással?
Ha igen
Központ nélküli köszörülési út
Ha nem
Tekintse át az útvonalat a rajzzal
Használjon hengeres, középpont nélküli vagy mindkettőt, ahol mindegyik illeszkedik.
A folyamatábra tervezési segédlet. Az anyagállapot, a hőkezelés, az őrlési ráhagyás és az ellenőrzési dátum még a végső folyamatfelülvizsgálathoz tartozik.
Amikor az egyik tengely mindkét módszert használja
Egy tengelyhez több köszörülési módszerre is szükség lehet. Ha hosszú sima testtel és kisebb funkcionális csapokkal rendelkezik, akkor a középpont nélküli köszörülés hatékonyan meghatározhatja a sík átmérőjét. A hengeres köszörülés ezután befejezheti azokat a csapokat, amelyeknek közvetlen kapcsolatra van szükségük a középső tengellyel.
A sima szakasz önmagában nem teszi az egész alkatrészt alkalmassá középpont nélküli köszörülésre. A megszakított funkció megakadályozhatja a folyamatos áthaladást. Inkább felosztjuk a folyamatot, ahol a geometria megváltozik, mintsem hogy a motorszerelvényt elhelyező felületeket veszélyeztetjük.
| Tengely állapota | Valószínűleg elsődleges útvonal | Ok | Ellenőrzési fókusz |
|---|---|---|---|
| Egy hosszú, megszakítás nélküli átmérő | Központ nélküli köszörülés | A folyamatos támogatás és a hatékony áramlás illeszkedik a geometriához. | Átmérő konzisztencia, egyenesség és érdesség a szabályozott hossz mentén. |
| Két csapágycsap egy vállon | Hengeres köszörülés | A naplóknak a lépés ellenére egy tengelyhez kell kapcsolódniuk. | Naplóméretek, kifutás, hengeresség és vállkapcsolat. |
| Egyszerű törzs kritikus végnaplókkal | Kombinált útvonal | Mindegyik metódus jól kezeli a geometria általa szabályozott részét. | A test mérete plusz a csap-tengely kapcsolata végső köszörülés után. |
| Kulcshorony, keresztfurat vagy megszakított felület a csiszolási zóna közelében | Rajz áttekintés az útvonal kiválasztása előtt | A megszakítás befolyásolhatja az alkatrész áthaladását vagy alátámasztását. | Jellemző helyzete, sorja állapota, helyi átmérő és kifutás. |
Mit javíthatnak az egyes folyamatok, és mit nem
A csiszolás egy befejező művelet. Nem tud minden korábbi döntést helyrehozni. A tengelynek megfelelő anyaggal, elegendő csiszolási ráhagyással, használható alappontokkal és már figyelembe vett hőkezeléssel kell érkeznie. Guanshuoállomásonkénti megmunkálási folyamata hőkezelésig hagyja csiszolni, mert a hő megmozgathatja a fémet.
| Bolti tünet | Mit kell először ellenőrizni | Folyamat válasz | Amit a köszörülés nem rejthet el |
|---|---|---|---|
| Az átmérő megfelelő, de a naplók nem futnak össze | Nullapont tengely, középfeltétel és naplósorozat | Tekintse át a hengeres köszörülést a funkcionális tengely körül. | A megfelelő helyi átmérő nem bizonyítja a koncentrikus csapokat. |
| A méret egy hosszú, sima tengely mentén változik | Bejövő egyenesség, alátámasztás, kerék állapota és mérési helyek | Tekintse át a középpont nélküli beállítást és a teljes ellenőrzött hosszt. | Egy mérés a vége közelében nem írja le az egész tengelyt. |
| A végső felületen még láthatók a tisztítatlan területek | Köszörülési ráhagyás és torzulás hőkezelés után | Javítsa ki az upstream raktározási tervet, mielőtt növelné a felület eltávolítását. | A köszörülés nem tud hiányzó anyagot létrehozni. |
| Az érdesség elmúlik, de az összeszerelési vibráció megmarad | Kifutás, koncentrikusság, egyenesség és az összeszerelési alappontok | Mérje meg a geometriai összefüggéseket, ne csak a felületkezelést. | A sima felület továbbra is a rossz tengely körül foroghat. |
| A hőkezelt tengely túlzott korrekciót igényel | Hőkezelési út, előcsiszolási egyenesség és maradék állomány | Tekintse át az egyengetést a végső köszörülés előtt. | Ha az egyik oldalról eltávolítja a felesleges anyagot, a csap mérete alá tolható. |
Nem várjuk meg, míg a végső köszörű rájön, hogy a rajznak nincs használható alappontja. Az áttekintés során eldöntjük, hogy mely felületek határozzák meg az elforgatást, és melyik művelet hozza létre azokat. Ez a megbeszélés általában értékesebb, mint egy másik tizedesjegy, amelyet az általános toleranciához adunk.
Guanshuo csiszolási képessége és ellenőrzése
A Guanshuo 26 CNC hengeres csiszolót és 6 nagy pontosságú központ nélküli csiszolót üzemeltet. A szélesebb eszközbázis 2 megmunkáló központot, 3 eszterga-marógépet és 60 egyéb CNC gépet foglal magában. Ez a keverék lehetővé teszi a gyár számára, hogy a durva megmunkálást, a hajtás jellemzőit, a köszörülést és az ellenőrzést egyetlen motortengely-útvonalon belül összekapcsolja.

Az ellenőrző berendezés keménységmérőket, kétdimenziós vetítőket, felületi érdességmérőket, fogaskerék-mérőközpontokat és hengerességmérőket tartalmaz. A hangszernek meg kell felelnie a kérdésnek. Az érdességi eredmény alátámasztja a felületi igényt. A hengeresség- vagy kifutási ellenőrzés a geometriát kezeli. Egyik sem helyettesíti a másikat.
A precíziós köszörülésű, sima motortengelyekhez a Guanshuo a következő kész értékeket teszi közzé:
| Közzétett termékjellemző | Guanshuo sima tengely értéke | A termékoldalon felsorolt ellenőrző berendezések |
|---|---|---|
| Felületi érdesség | Ra 0,4 mikrométer vagy az alatt | Felületi érdességmérő |
| Méretpontosság | IT5-től IT6 fokozatig | Kétdimenziós projektor és hengerességmérő |
| Egyenesség | 0,01 mm-nél vagy az alatt | Hengerességmérő és fogaskerék-mérőközpont |
Ezek a számok hasznosak a korai beszerzés során, mert a gyár közzétett sima tengelytartományát mutatják. Nem helyettesítik az alkatrészrajzot. A lépcsős, bordás, üreges vagy speciális tengely különböző felületekkel és nullapont-kapcsolatokkal rendelkezik, ezért az átvételi tervét erre a geometriára kell felépíteni.
Mit kell feltenni a rajzra és az ajánlatkérésre
Ha összehasonlítható árajánlatokat szeretne, ne csak a "precíziós köszörülést" kérje. Mondja el a gyárnak, hogy melyik eredmény számít, és hagyja, hogy a folyamatmérnök elmagyarázza az útvonalat. A hasznos ajánlatkérés a következőket tartalmazza:
- a teljes tengelyrajz és az aktuális revízió;
- anyagminőség és hőkezelési követelmény;
- kész átmérők, tűrések és csiszolási hosszúságok;
- központi furatok, vállak, hornyok, kulcshornyok, hornyok és keresztfuratok;
- a működési tengelyt meghatározó csapágy-, tömítés- és forgórészcsapok;
- kifutási, koncentrikussági, hengerességi, egyenességi és érdességi követelmények, ahol mindegyik alkalmazható;
- a tétel mennyisége és a várható gyártási minta;
- ellenőrzési helyek, mintavételi szabály és jelentési kötelezettség;
- minden olyan felületet, amelynek csiszolatlannak vagy védettnek kell maradnia.
Előnyben részesítjük a funkcionális követelmény és a rajz együttes fogadását. Ha egy sima szakasznak nagy térfogatú konzisztenciára van szüksége, a középpont nélküli köszörülés lehet a megfelelő válasz. Ha két csapnak egy tengelyen kell forognia, a hengeres köszörülés több figyelmet érdemel. Ha mindkét feltétel fennáll, akkor egy kombinált útvonalat építünk ahelyett, hogy úgy tennénk, mintha egy gép minden problémát megoldana.
Gyakran ismételt kérdések
Melyik a pontosabb, hengeres vagy középpont nélküli köszörülés?
Egyik módszer sem általánosan pontosabb. A hengeres köszörülés alkalmasabb a lépcsős vagy vállas tengelyek különálló csapjai közötti kapcsolat szabályozására. A középpont nélküli köszörülés kiválóan alkalmas egy egységes külső átmérő fenntartására egy sima tengely mentén. A pontosság a folyamat geometriához való illesztésétől és a megfelelő karakterisztika mérésétől függ.
A lépcsős motortengely lehet középpont nélküli földelés?
A lépcsős tengely tartalmazhat egy sima részt, amely előnyös a középpont nélküli csiszolással, de a lépcsők és a vállak megakadályozhatják a folyamatos áthaladást a középpont nélküli elrendezésen. Kritikus naplóit általában hengeres köszörülésre vizsgálják, mert hűnek kell maradniuk egy meghatározott tengelyhez.
A középpont nélküli köszörüléshez központi furatok szükségesek?
Nem. Középpont nélküli köszörülésnél a tengely a köszörűkorong és a szabályozókorong között egy munkatámasz-pengére támaszkodik. Az eljárás nem használ középső furatokat az alkatrész alátámasztására.
Egy motortengely használhatja mindkét köszörülési módot?
Igen. Egy gyártási útvonal középpont nélküli köszörülést alkalmazhat hosszú sima testhez és hengeres köszörülést csapágyak, tömítések vagy végcsapok esetében, amelyeknek a tengely tengelyéhez kell kapcsolódniuk. A rajz geometriája és a funkcionális nullpontok határozzák meg, hogy a kombinált útvonal hasznos-e.
Milyen pontosságot tesz közzé a Guanshuo a csiszolt sima motortengelyekhez?
A Guanshuo közzéteszi az IT5-től IT6-ig terjedő méretpontosságot, Ra 0,4 mikrométeres felületi érdességet és 0,01 mm-en belüli egyenességet a precíziós köszörülésű sima motortengelyek esetében. A többi tengelygeometriát felül kell vizsgálni a saját rajzaikhoz és ellenőrzési követelményeikhez képest.
Küldje el a rajzot a célátmérővel
A Guanshuo áttekintheti a tengely geometriáját, a kritikus naplókat, a hőkezelési és szakaszos követelményeket, majd megtervezheti a hengeres, középpont nélküli vagy kombinált köszörülési útvonalat a kész funkció körül.
Küldje el a motortengely RFQ-ját