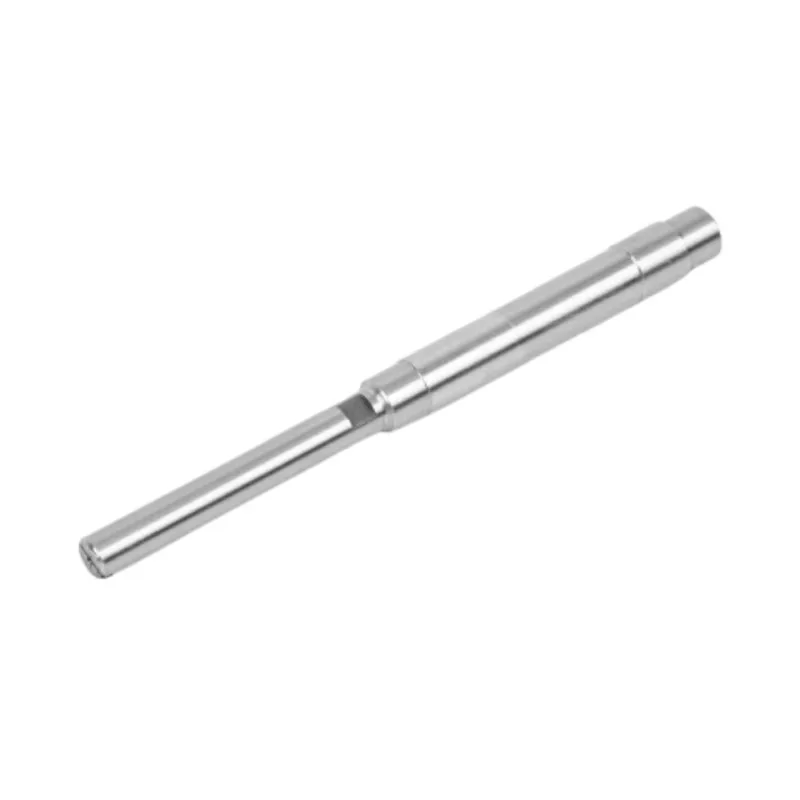
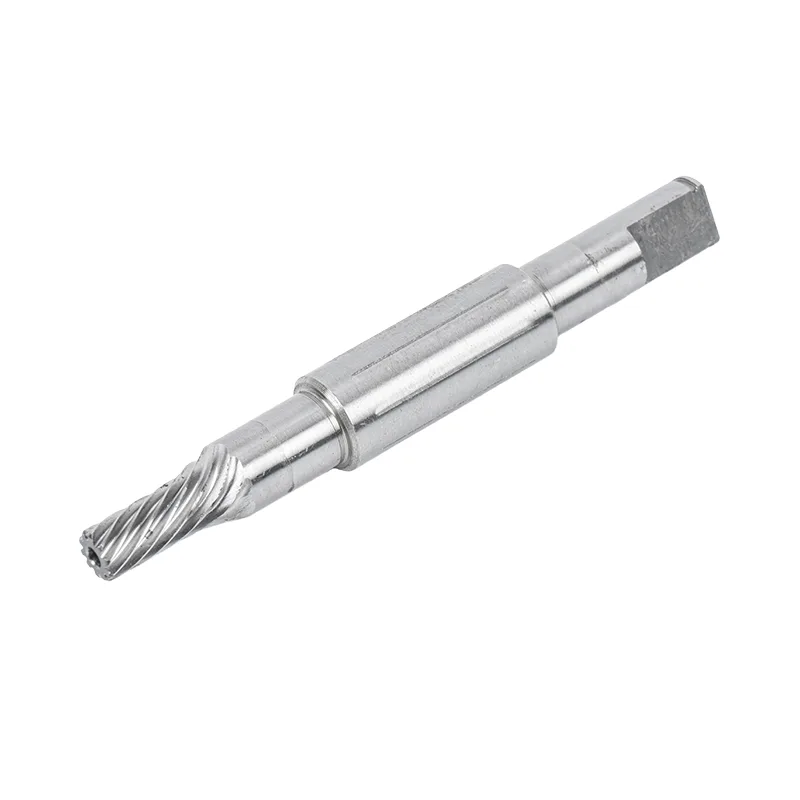
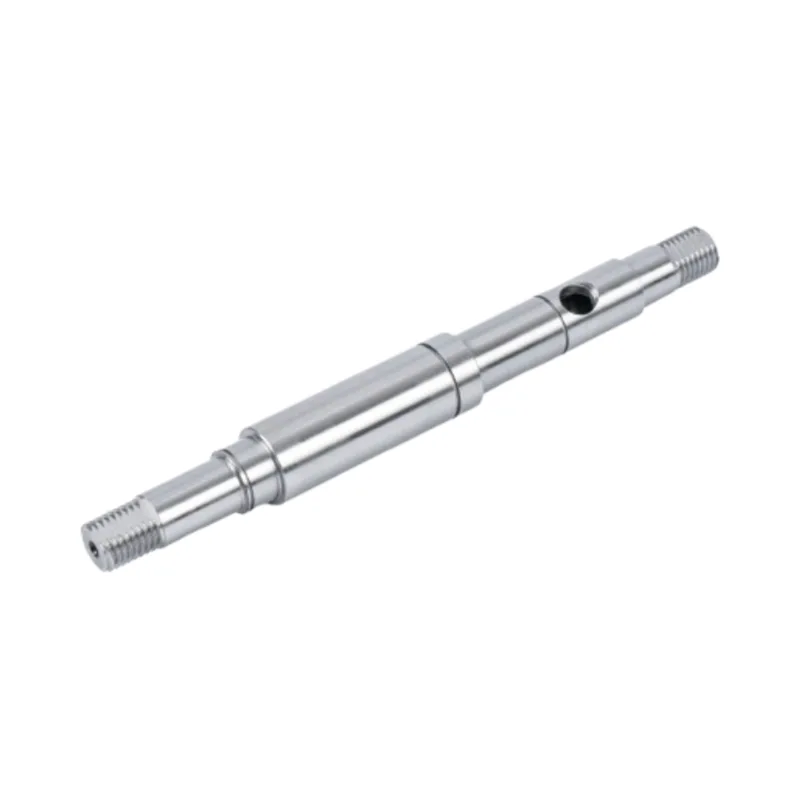
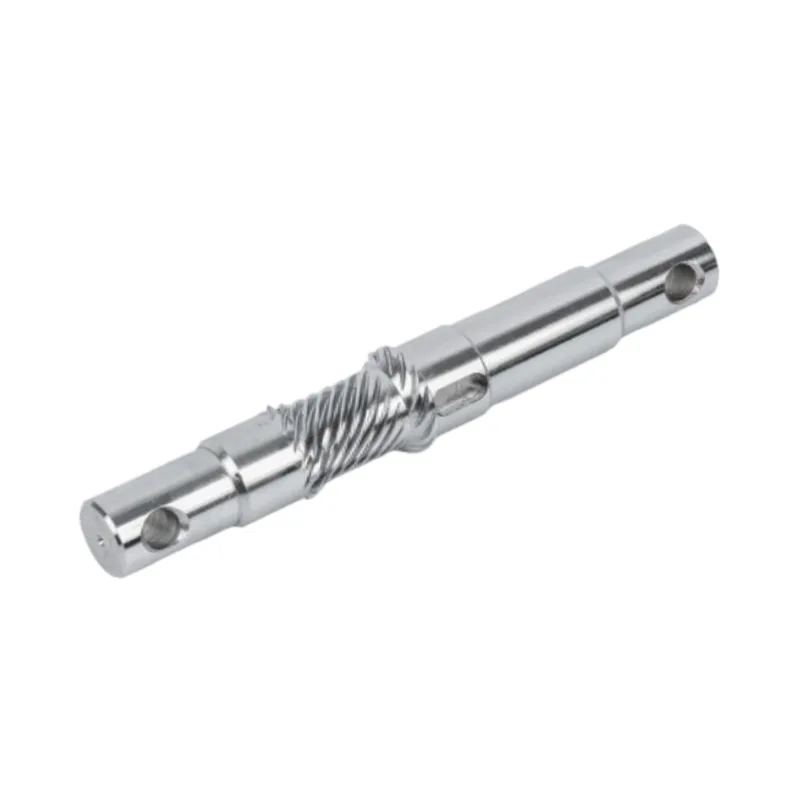
A hőkezelés során a tengely egyenesen hagyhatja az esztergagépet, és elmozdulhat. A hasznos kérdés nem az, hogy ez a mozgás normális-e. Arról van szó, hogy a gyártási útvonal elegendő ellenőrzést, csiszolóanyagot és ellenőrzési bizonyítékot hagy-e ahhoz, hogy a tengely visszakerüljön a rajzba.

A tengelyegyengetés korrigálja a megmunkálás után visszamaradt vagy a hőkezelés során megjelenő hajlításokat. A precíziós motortengelyhez általában az edzés után és a végső köszörülés előtt tartozik. A gyár először megméri a tengelyt a meghatározott nullapontokhoz képest, szükség esetén ellenőrzött korrekciót alkalmaz, majd újra mér. Az utolsó csiszolással a naplók mérete és végeredménye lesz. Egy hasznos rajzon fel kell tüntetni az ellenőrzött hosszt, nullapontot, egyenességet vagy kifutási tűrést, valamint azt a gyártási szakaszt, amelyre a követelmény vonatkozik.
A kiegyenesítés azon műveletek egyike, amelyeket a vásárlók ritkán látnak az árajánlatban. Ez nem teszi opcionálissá. Ha a hőkezelés, a karcsú geometria vagy egyenetlen vonások megmozgatják a tengelyt, akkor is valakinek el kell döntenie, hogy mikor korrigálja és hogyan bizonyítja az eredményt.
Gyári szempontból az egyengetés nem mentő lépés egy rossz alkatrésznél. Ez egy tervezett szabályozás a folyamatok között, amelyek természetesen megváltoztatják a fémet. Guanshuoprecíziós tengely megmunkálási útvonalhőkezelést helyez el az egyengetés és precíziós csiszolás előtt. Ez a sorrend védi a végső dimenziókat, ahelyett, hogy egy korábbi műveletet kérne, hogy minden későbbi változtatás során pontosságot tartson fenn.
Miért mozognak a tengelyek hőkezelés után?
A megmunkálás eltávolítja az anyagot. A hőkezelés megváltoztatja a megmaradt anyag állapotát. Mindkettő feloldhatja vagy újraeloszthatja a belső feszültséget, így a durva esztergálás során egyenes tengely nem biztos, hogy az edzés után már nem egyenes. Minél hosszabb és karcsúbb az alkatrész, annál könnyebben látható a hatás, de a rövid lépcsős tengelyek is mozoghatnak.
A geometria is számít. A vállakkal, kulcshornyokkal, hornyokkal, furatokkal vagy különböző vastagságú szelvényekkel rendelkező tengely nem melegszik és hűl, mint egy sima henger. Ezek a funkciók szükségesek az összeszereléshez, mégis kevésbé elnézővé teszik a folyamattervezést. Ezért az egyengetést nem kezeljük elszigetelt présműveletként. Összekötjük a raktárkészlettel, a dátumválasztással és a még csiszolásra rendelkezésre álló anyagmennyiséggel.
Ha egy rajz szoros végső lefutást ír elő, a legrosszabb terv az, hogy minden naplót befejezünk a hőkezelés előtt, és reméljük, hogy a tengely a régi helyén marad. A végső pontosságot inkább az edzést követő műveleteknél hagyjuk meg. Megadja a folyamatot, ahol a fém mozog.
Ahol az egyengetés a gyártásban elfér
A teljes útvonal az anyagtól és a tengely kialakításától függ, de az alábbi sorrend elmagyarázza az egyes szakaszok feladatát. A Guanshuo-nál már alkalmazott eljárást követitengely megmunkálási munkafolyamat.
| Gyártási szakasz | Mi történik a tengellyel | Miért számít az egyenesség szempontjából |
|---|---|---|
| Beérkező anyagok ellenőrzése | Vágás előtt ellenőrizzük az anyagminőséget és a rúd állapotát. | A hangos folyamat a rajznak és a hőkezelési tervnek megfelelő anyaggal kezdődik. |
| CNC esztergálás és marás | Az átmérők, lépcsők, menetek és a meghajtó jellemzői durvák vagy félkészek. | A kritikus folyóiratok elegendő készletet tartanak fenn a későbbi csiszoláshoz. |
| Hőkezelés | A tengely megkapja a megadott edzési folyamatot. | Az alkatrész elmozdulhat, ahogy a feszültség megváltozik a fűtés és a hűtés során. |
| Egyenesítés | A tengelyt megmérik, szükség esetén korrigálják és újra megmérik. | A művelet csökkenti a hajlítást, mielőtt a végső anyagot eltávolítanák a csapokból. |
| Precíziós köszörülés | A hengeres vagy középpont nélküli köszörülés a szabályozott átmérőket a végső méretre és felületre hozza. | A köszörülés finomítja a végső geometriát és eltávolítja a tervezett ráhagyást. |
| Végső ellenőrzés | A méreteket, az egyenességet vagy a kifutást, a befejezést és a rajz egyéb jellemzőit rögzítik. | Az eredmény ellenőrzése ugyanabban a nullapontrendszerben történik, amelyet a rajz megkövetel. |
Ez a parancs hasznosabb, mint egy homályos ígéret, miszerint a tengelyt "ellenőrzik". Közli a vevővel, hogy mikor jön létre a geometria, és mikor került ellenőrzésre. Ez is rámutat egy gyakori árajánlati hiányosságra: két szállító árazhatja ugyanazt a rajzot, de az egyik tartalmazhat utólagos hőkezelési korrekciót és rögzített végső ellenőrzést, míg a másik egyszerűbb utat választ.
A gyártás megkezdése előtt határozza meg, hogy mit jelent az egyenes
Az „egyenes” szó egészen addig magától értetődőnek hangzik, amíg az ellenőrnek meg kell mérnie. Egy tengelynek lehet egyenes középvonala, de gyenge a csapcsap kifutása. A csap önmagában is lehet kerek, és mégis leülhet a csapágyülések által létrehozott tengelyről. Egy hosszú sima átmérőnél szükség lehet közvetlen egyenesség-ellenőrzésre, míg az összeszerelt motornál jobban érdekelheti, hogyan forog két csap együtt.
| Követelmény | Amit leír | Kérdés, amire a rajznak meg kell válaszolnia |
|---|---|---|
| Egyenesség | Mennyire tér el egy vonalelem vagy tengelytengely az egyenes állapottól. | Melyik felületet vagy tengelyt szabályozzák, és milyen hosszan? |
| Kifutás | Mennyire változik egy felület, miközben a tengely egy meghatározott referenciatengely körül forog. | Mely csapok vagy központok határozzák meg a forgástengelyt? |
| Hengeresség | Egy hengeres felület formája külön nullapont használata nélkül. | Melyik naplónak van szüksége az űrlapvezérlőre? |
| Átmérő és illeszkedés | A napló kész mérete, és hogyan illeszkedik egy csapágyhoz, tömítéshez vagy kerékagyhoz. | Milyen tolerancia érvényes a köszörülés után? |
Ezek a vezérlők kapcsolódnak egymáshoz, de nem cserélhetők fel. Itt néha le kell lassítanunk egy projektet, mielőtt felgyorsíthatnánk. Ha egy rajz azt írja ki, hogy "egyenesség 0,01" anélkül, hogy azonosítaná a szabályozott fesztávot vagy mérési feltételt, először ezt a megjegyzést ellenőrzési utasítássá alakítjuk. Ellenkező esetben a vevő és a gyár különböző számokat állíthat elő ugyanabból a tengelyből.
A gyári egyengető hurok mér, helyes, mér újra
Az értelmes kiegyenesítő hurok méréssel kezdődik, nem erővel. A kezelőnek meg kell találnia a kanyart, meg kell értenie a referenciatengelyt, és tudnia kell, hogy a következő folyamat mekkora korrekciót tud elfogadni. Ha ezen információk nélkül alkalmaz egy javítást, a hiba inkább elmozdítható, mintsem csökkenthető.
1. Hozzon létre hivatkozást
A tengely úgy van megtámasztva vagy elhelyezve, hogy megfeleljen a rajz nullapont logikájának. Lépcsőzetes motortengelyen a két csapágycsap többet számíthat, mint egy nem használt középső rész. Egy másik kialakításnál a középső furatok határozhatják meg a megmunkálási tengelyt. Az ellenőrzési beállításnak meg kell felelnie a funkcionális követelményeknek.
2. Térképezze fel a kanyart
A tengelyt elforgatják vagy letapogatják, hogy megtalálják a legnagyobb eltérést és helyzetét a hossz mentén. Egy helyen leolvasott érték nem írhatja le a több lépésből álló tengelyt. A kezelő ellenőrzi a szabályozott fesztávot, és figyel a vállak, hornyok és hőkezelt szakaszok közelében lévő átmenetekre.
3. Alkalmazzon ellenőrzött korrekciót
A korrekció a mért hajlítást célozza meg. Az, hogy mekkora erőt és hol kell alkalmazni, az anyag állapotától, átmérőjétől, hosszától és geometriájától függ. Ezért nem hasznos az univerzális egyengető recept. A kezelő a tényleges alkatrészből dolgozik, nem pedig egy másik tengelyről másolt fix számból.
4. Csiszolás előtt ellenőrizze újra
A tengely a korrekció után visszatér ugyanahhoz a mérési logikához. Ha készen áll a csiszolásra, akkor még elegendő készletnek kell lennie a csapokon a felületek tisztításához és a végső méret eléréséhez. A kiegyenesítés és a köszörülés külön műveletek, de ugyanaz a költségkeret.
Az egyengetést ne az alapján ítélje meg, hogy az alkatrész hogyan néz ki a padon. Ítélje meg a rajzhoz kötött ismételhető leolvasás alapján, majd csiszolás után erősítse meg a végeredményt.

Milyen csiszolással lehet és mit nem
A végső köszörülés két fontos feladatot lát el. A futó átmérőket a kész méretre hozza, és javítja a korábbi szakaszok által hagyott geometriát és felületi minőséget. A Guanshuo CNC hengeres csiszolást és középpont nélküli köszörülést is használ. A helyes módszer az alkatrésztől függ.
A hengeres köszörülés illik a lépcsős és vállas tengelyekhez, mert a csapok egy meghatározott tengelyhez képest végezhetők. A középpont nélküli köszörülés hatékony hosszú sima átmérők esetén, amelyekhez nincs szükség középpontokra. A Guanshuo precíziós köszörülési oldala IT5-től IT6-ig terjedő méretpontosságot, Ra 0,4 mikrométerig terjedő felületi érdességet és 0,01 mm-en belüli egyenességet ad meg.precíziós köszörülésű sima motortengelyek.
A köszörülésnek még reális indulási feltételre van szüksége. Ha az edzett nyersdarab erősen meg van hajlítva, az anyag eltávolítása a felső oldalról, amíg az egyenesnek nem tűnik, túl kevés készletet hagyhat egy másik területen, vagy a napló mérete kisebb lesz. Inkább korrigáljuk először a középvonalat, és köszörülést használjunk a rendeltetésszerű precíziós munkához.
A közbenső egyenesség-ellenőrzés törlésével az útválasztás rövidebbnek tűnhet. Egy hajlított edzett nyersdarabot is elküldhet egy drága köszörülési művelethez. A csiszolás előtti gyors ellenőrzés több értéket véd, mint a csak az összes simítás befejezése után elvégzett ellenőrzés.
Mely tengelygeometriák igényelnek nagyobb figyelmet
Nincs egyetlen olyan átmérő vagy hossz, amelynél a kiegyenesítés hirtelen szükségessé válna. A teljes geometriát és folyamatot nézzük. A hosszú, sima szár másképp viselkedik, mint a nehéz vállú rövid szár. Egy kulcshorony vagy spline megváltoztatja a szakaszt. Egy keresztnyílás eltávolítja az anyagot egy területről. A helyi keményedés a kezeléstől eltérő feszültségmintázatot hozhat létre a teljes szakaszon keresztül.
Az alábbi feltételek kifejezetten az egyenesség áttekintését érdemlik az árajánlat és az első cikk tervezése során:
- hosszú tengelyek, amelyek átmérője a hosszukhoz képest kicsi;
- lépcsős aknák nagy metszetváltozással;
- tengelyek reteszhornyokkal, hornyokkal, lapos vagy keresztfuratokkal;
- két csapágycsap között szoros lefutású alkatrészek;
- tengelyek, amelyek a végső köszörülés előtt keményedést kapnak;
- nagy sebességű motortengelyek, ahol egy kis tengelyhiba befolyásolja a forgást.
That list is not an automatic rejection rule. Megmondja, hol fordítsuk a mérnöki figyelmet. A Guanshuo sima, lépcsős, kulcshornyos, bordás, üreges és speciális motortengelyeket gyárt, ezért a folyamattervezésnek az egyedi rajzot kell követnie, nem pedig minden formára vonatkozó szabványos útvonalat.
Hogyan ellenőrizhető az eredmény
A végső ellenőrzésnek meg kell válaszolnia egy szűk kérdést: a tengely megfelel-e a rajznak abban az állapotban, ahogyan a vásárló megkapja? A jegyzőkönyvben szükség van a cikkszámra és a rajz felülvizsgálatára, a szabályozott jellemzőre, a névleges követelményre, a tényleges eredményre, a mérőberendezésre és az ellenőrzési szakaszra.
A Guanshuo ellenőrző berendezései keménységmérőket, kétdimenziós vetítőket, felületi érdességmérőket, fogaskerék-mérőközpontokat és hengerességmérőket tartalmaznak. A gyárban teljesen automatikus optikai ellenőrző berendezések is működnek. Ezek az eszközök különböző feladatokat látnak el. Az érdességmérő nem bizonyítja a kifutást, és az átmérő eredménye nem bizonyítja, hogy két csap osztozik egy tengelyen.

Új tengely esetén inkább az első cikk elkészítése előtt egyeztetjük a mérési logikát. Ez azt jelenti, hogy a nullapont, az ellenőrzött tartomány, az ellenőrzési szakasz és a mintavételi szabály már világos. Ha a vevőnek leolvasásra van szüksége hőkezelés és csiszolás után, akkor ez a kérés az RFQ-ba tartozik. A köteg befejezése után nem szabad megjelennie.
Mit kell feltenni a rajzra és az ajánlatkérésre
Egy szállító nem tud megbízható egyengetési és ellenőrzési útvonalat ajánlani elszigetelt tűrésből. Küldje el a teljes rajzot, és magyarázza el, hogyan működik a tengely az összeállításban. A következő információk segítségével a gyár összekapcsolja a funkcionális követelményt a termeléssel.
- cikkszám, rajz felülvizsgálata és éves vagy tételmennyiség;
- anyagminőség és szükséges hőkezelés;
- végső keménységi követelmény, ahol alkalmazható;
- ellenőrzött naplók, nullapontok és mérési tartomány;
- egyenesség, kifutás, hengeresség és átmérő tűrések, ahol mindegyik vonatkozik;
- felületi érdesség a csapágy-, tömítés- vagy csúszófelületeken;
- olyan jellemzők, mint a vállak, kulcshornyok, hornyok, menetek és keresztfuratok;
- vizsgálati szakasz, mintavételi terv és a szükséges jelentésformátum;
- szerelési sebesség vagy funkció, amikor megváltozik, hogy melyik felület számít leginkább.
A mi preferenciánk egyszerű: mutasd meg a funkcionális tengelyt ahelyett, hogy csak méretgyűjteményt küldenél. Ha tudjuk, hogy melyik felületen található a forgórész, a csapágy, a tömítés vagy az agy, választhatunk egy olyan útvonalat, amely megvédi ezeket a kapcsolatokat hőkezeléssel, egyengetéssel, csiszolással és ellenőrzéssel.
A gyártási sorrend tágabb áttekintéséhez használja aállomásonkénti megmunkálási útmutató. Ha az azonnali munka egy sima precíziós tengely, asima motortengely csiszolólapmegadja a vonatkozó kész specifikációkat és felszereléseket.
Gyakran ismételt kérdések
Mikor kell kiegyenesíteni a motor tengelyét?
Minden olyan művelet után, amely a fémet elmozdíthatja, ellenőrizni kell a motor tengelyének egyenességét, különösen a hőkezelést. Ha korrekcióra van szükség, annak általában a végső köszörülés előtt kell megtörténnie, hogy a csapok még elegendő készlettel rendelkezzenek a kész méret és geometria eléréséhez.
A tengely egyenessége megegyezik a kifutással?
Nem. Az egyenesség egy vonalelemet vagy egy tengelyt vezérel, míg a kifutás a felület változását méri, amikor a tengely egy meghatározott nullapont tengely körül forog. A rajzhoz szükség lehet az egyikre vagy mindkettőre, attól függően, hogy a csapágyak, a tömítés, a rotor vagy az agy hogyan helyezkednek el a tengelyen.
A köszörülés kiegyenesítheti az elgörbült tengelyt?
A köszörülés finomíthatja a végső geometriát és eltávolíthatja a tervezett anyagmennyiséget, de nem használható a túlzott hajlítás elrejtésére az edzett nyersdarabban. Ha túl sok anyagot kell eltávolítani az egyik oldalról, a napló elveszítheti a készletet vagy mérete alatti lesz. Az egyengetésnek először olyan állapotba kell hoznia a tengelyt, amelyet a végső köszörülés szabályozni tud.
Milyen egyenességet érhet el Guanshuo egy csiszolt sima motortengelyen?
A Guanshuo 0,01 mm-en belül határozza meg a precíziós köszörülésű, sima motortengelyek egyenességét. Ugyanez a termékoldal megadja az IT5-től IT6-ig terjedő méretpontosságot és a felületi érdességet Ra 0,4 mikrométerig. A másik tengelygeometriára vonatkozó követelményeket a rajz alapján kell áttekinteni.
Milyen információkat kell küldenem tengelykiegyenesítési árajánlathoz?
Küldje el a teljes rajzot az anyaggal, a hőkezeléssel, a nullapontokkal, a szabályozott hosszúsággal, az egyenesség- vagy kifutástűréssel, a végleges naplóméretekkel, a felületkezeléssel és az ellenőrzési követelményekkel. Tartalmazza a tengely funkcióját és a gyártási mennyiséget, hogy a gyár egy útvonalként tervezhesse az egyengetést, köszörülést és a jelentést.
Tegye mérhetővé az egyenességi követelményt
Küldje el Guanshuo-nak a motortengely rajzát, a hőkezelési követelményt és az ellenőrzési megjegyzéseket. Csapatunk áttekintheti a nullapont szerkezetét, és megtervezheti a megmunkálási, egyengetési, köszörülési és ellenőrzési sorrendet a kész alkatrész körül.
Küldje el a motortengely RFQ-ját