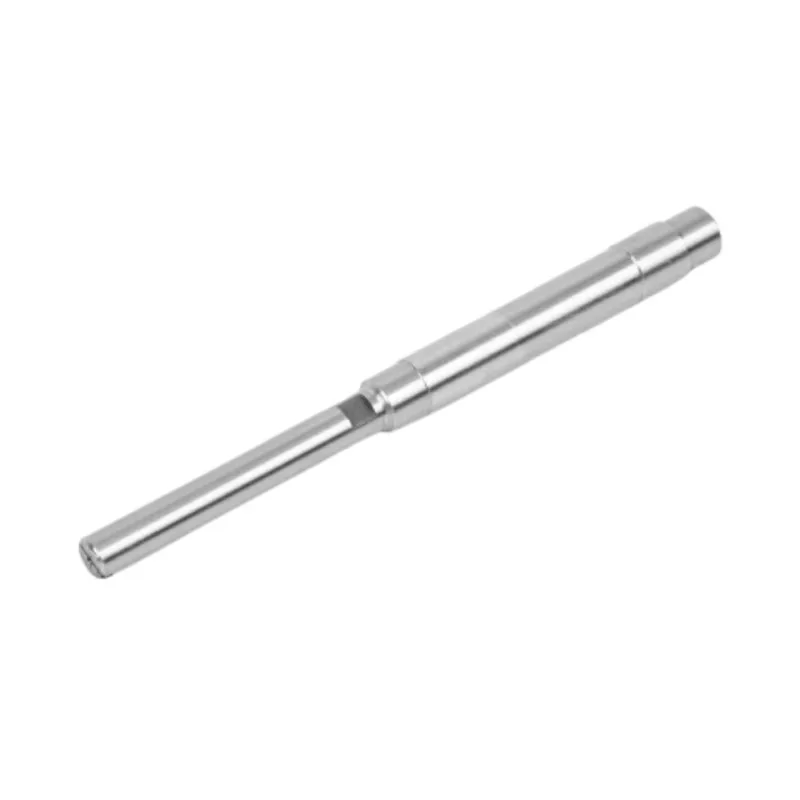
1. A rozsdamentes acél sima motortengely kohászati alapja
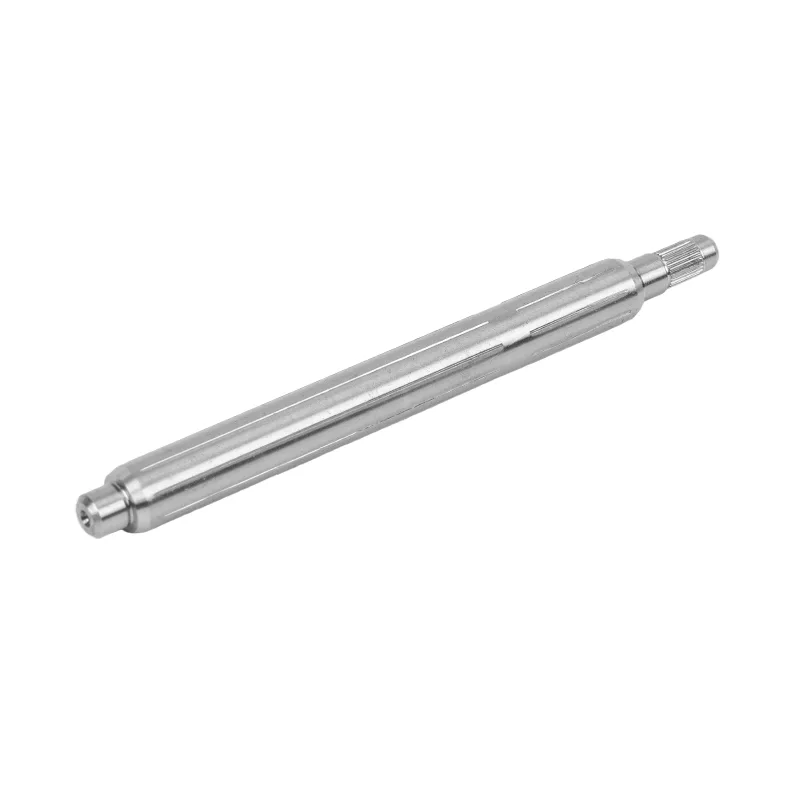
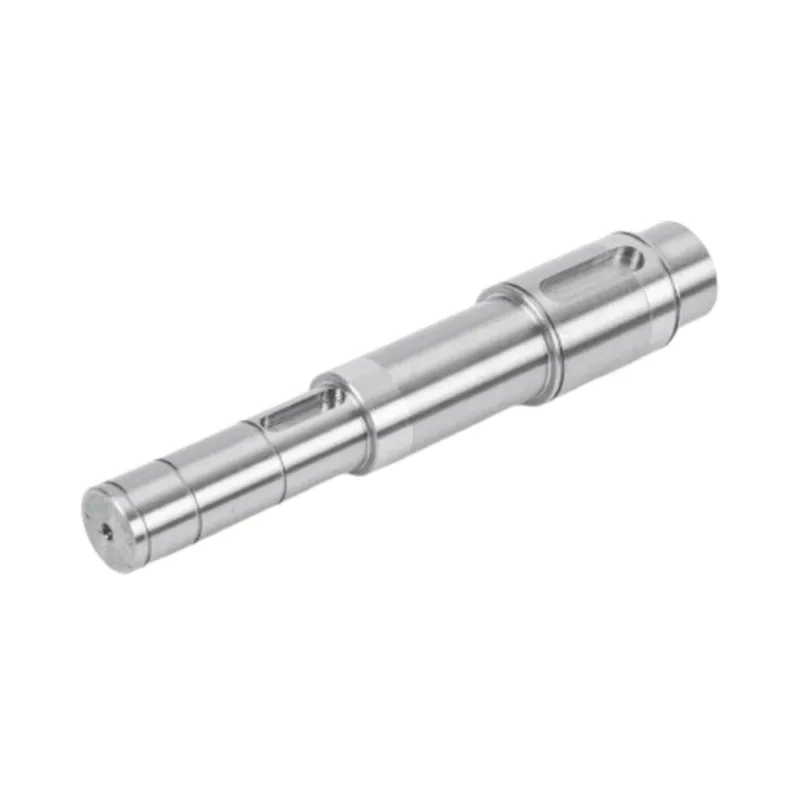
Minden motorral hajtott rendszer teljesítménye a forgó elemmel kezdődik, amely a forgatónyomatékot a rotorról a terhelésre továbbítja. ARozsdamentes acél sima motortengelynem csupán egy hengeres rúd; Ez egy precíziós tervezésű alkatrész, amelynek metallurgiai tulajdonságai közvetlenül befolyásolják a hatékonyságot, a hosszú élettartamot és a pozicionálási pontosságot. A rozsdamentes acél anyagcsaládként kivételes egyensúlyt kínál a mechanikai szilárdság, a korrózióállóság és a megmunkálhatóság között – ezek a tulajdonságok nélkülözhetetlenek a tiszta helyiségekben és a kemény ipari környezetben működő aknák számára.
A megfelelő rozsdamentes acélminőség kiválasztása a motortengelyhez az adott működési feltételektől függ. Az ausztenites minőségek, mint például a 304 és 316 kiváló korrózióállóságot biztosítanak, és széles körben használják élelmiszer-feldolgozásban, orvosi eszközökben és tengeri alkalmazásokban. A martenzites minőségek, mint a 420 és 440 C, ezzel szemben nagyobb keménységet és kopásállóságot kínálnak, így alkalmasak nagy terhelésű vagy nagy sebességű alkalmazásokhoz, ahol a felületi tartósság a legfontosabb. Ezen ötvözetek mikroszerkezete – legyen az ausztenites felületközpontú köbös (FCC) vagy martenzites testközpontú tetragonális (BCT) – meghatározza a hőkezelésre, hidegmegmunkálásra és megmunkálási műveletekre adott reakciójukat.
Az alapötvözeten túl a rozsdamentes acél sima motortengely funkcionális fölényét az ellenőrzött feldolgozás adja, amely finomítja a szemcseszerkezetet és kiküszöböli a belső feszültségeket. A vákuumos gáztalanítás és az elektroslag-újraolvasztás (ESR) olyan fejlett finomítási technikák, amelyek csökkentik a nem fémes zárványokat, így tisztább acélt eredményeznek, és javított fáradtságállósággal. A ciklikus terhelésnek kitett tengelyek esetében – például a szervomotorokban vagy a robothajtóművekben – ez a metallurgiai tisztaság közvetlenül meghosszabbodik az élettartamban és a kiszámítható meghibásodási módokban.
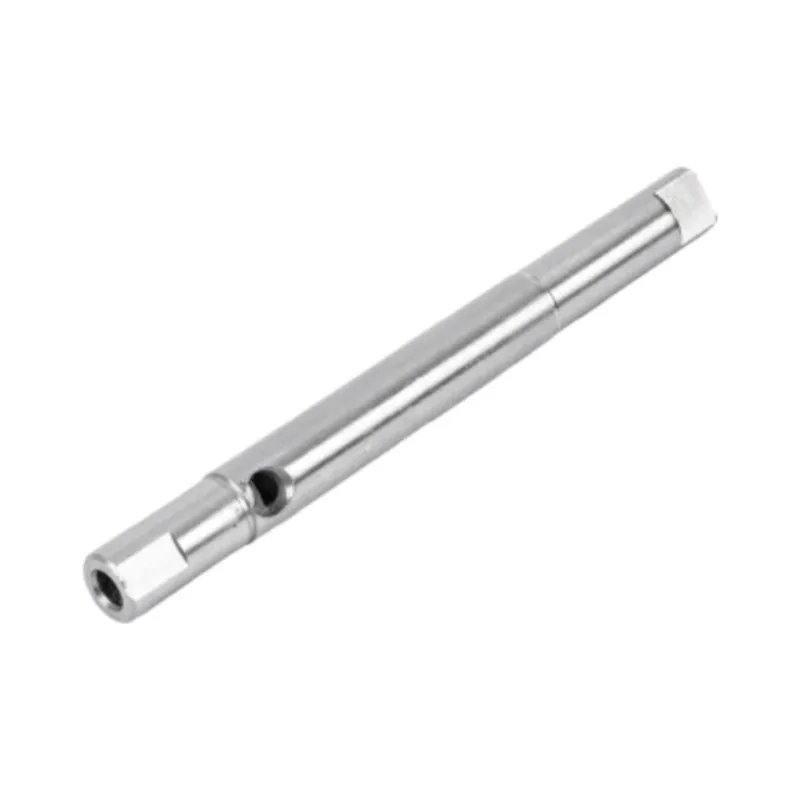
2. Valódi simaságot biztosító gyártási folyamatok
A nyers rozsdamentes acél rúdtól a kész motortengelyig vezető út precíziós megmunkálási műveletek sorozatát foglalja magában, amelyek mindegyike hozzájárul a végső méretpontossághoz és a felületminőséghez. A valóban sima felület elérése a motor tengelyén nem egylépéses folyamat; összehangolt megközelítést igényel, amely az anyag-előkészítéssel kezdődik, és a finom kidolgozási technikákban csúcsosodik ki.
2.1 CNC esztergálás és precíziós köszörülés
A számítógépes numerikus vezérlésű (CNC) esztergálás a motortengelyek elsődleges alakítási művelete. Ebben a fázisban a nyers rúdanyagot egy álló vágószerszámhoz forgatják, hogy előállítsák az alap hengeres formát, beleértve a lépcsős átmérőket, vállakat vagy menetes végeket. A feszültség alatti szerszámokkal felszerelt modern CNC esztergagépek több műveletet is végrehajthatnak egyetlen összeállításban, csökkentve a kifutási hibákat és biztosítva a koncentrikusságot a különböző tengelyszakaszok között. A tipikus esztergálási tűrések ±0,05 mm és ±0,01 mm között vannak, a gép teljesítményétől és az alkatrész geometriájának összetettségétől függően.
Az esztergálást követően a hengeres köszörülés a tengely átmérőjét a végső méretre finomítja, miközben javítja a felületi minőséget. A csiszolási műveleteknél szabályozott szemcseméretű csiszolókorongokat használnak a mikroszkopikus mennyiségű anyag eltávolítására, így Ra 0,2 μm vagy jobb felületi érdesség érhető el. Az ultraprecíziós alkalmazásoknál, mint például a félvezetőgyártó berendezésekben vagy repülőgép-hajtóművekben, a köszörülést lapozás vagy szuperfiniselés követheti az Ra 0,04 μm eléréséig.
2.2 Központ nélküli köszörülés az egyenletes kerekség érdekében
A középpont nélküli köszörülés egy speciális technika, amely különösen alkalmas hosszú, karcsú tengelyekhez, ahol a hagyományos középpontok közötti köszörülés elhajlási hibákat okoz. Ebben a folyamatban a munkadarabot egy munkatámasz penge és egy szabályozókorong tartja, míg a csiszolókorong eltávolítja az anyagot a külső átmérőből. A középső lyukak hiánya kiküszöböli a geometriai hiba gyakori forrását, a folyamatos áthúzásos módszer pedig nagy volumenű gyártást tesz lehetővé kivételes ismételhetőség mellett. A középpont nélküli köszörülés gyakran a választott simító műveletRozsdamentes acél sima motortengelytermelést, mivel szűk átmérőjű tűréseket és kiváló felületi integritást biztosít.
3. Felületkezelés és mérettűrések
A "sima" kifejezés a motor tengelyével összefüggésben két különálló, de egymással összefüggő tulajdonságot foglal magában: a felületi érdesség és a méretkonzisztencia. A felületi érdesség, amelyet általában Ra-ként (aritmetikai átlagos érdesség) határoznak meg, befolyásolja a súrlódást, a kopást és a kenőanyag-filmek fenntartásának képességét. A simább felület csökkenti a súrlódást a tengely és az egymáshoz illeszkedő alkatrészei – például csapágyak, tömítések vagy fogaskerekek – között, ezáltal javítja a mechanikai hatékonyságot és csökkenti a hőtermelést.
A mérettűrések viszont meghatározzák, hogy a tengely mennyire pontosan illeszkedik a házba, és milyen következetesen adja át a mozgást. A nagy teljesítményű motortengelyek esetében az átmérőjű tűréseket általában h6 vagy h7 fokozatokhoz adják meg, amelyek egy 20 mm-es tengely esetében körülbelül ±0,013 mm, illetve ±0,021 mm tűréseknek felelnek meg. A kritikus alkalmazásokban a tűrések ±0,005 mm-re vagy akár ±0,002 mm-re is meghúzhatók, ami nemcsak fejlett megmunkáló berendezéseket, hanem szigorú hőmérséklet-szabályozást is igényel a gyártás és mérés során.
Az alábbi táblázat összefoglalja a rozsdamentes acél motortengelyek tipikus felületkezelését és tűrési specifikációit különböző alkalmazási kategóriákban:
| Alkalmazás kategória | Felületi érdesség (Ra) | Átmérőtűrés | Tipikus fokozat |
|---|---|---|---|
| General Industrial Motors | Ra 0,8 – 1,6 μm | ±0,05 mm | 304/316 |
| Precíziós szervo és robotika | Ra 0,2 – 0,4 μm | ±0,01 mm | 420 / 440 C |
| Orvosi és félvezető | Ra 0,04 – 0,1 μm | ±0,005 mm | 316L / 17-4PH |
| Autóipar és repülőgépipar | Ra 0,2 – 0,6 μm | ±0,015 mm | Egyedi ötvözetek |
Érdemes megjegyezni, hogy a felületi minőség és a tűrés nem független paraméterek. A kivételesen sima felület eléréséhez gyakran többszöri simítási lépésre van szükség, amelyek mindegyike kissé megváltoztathatja a végső átmérőt. A folyamatirányítási stratégiák – mint például a folyamaton belüli mérés és az adaptív visszacsatolás – ezért elengedhetetlenek e két kritikus minőségi jellemző egyensúlyához.
4. Alkalmazási tartományok a rozsdamentes acél sima motortengelyhez
A sokoldalúság aRozsdamentes acél sima motortengelytükrözi széles körű elterjedését a különböző iparágakban. Minden alkalmazás egyedi követelményeket támaszt a tengely teljesítőképességével szemben, ami a személyre szabott anyagválasztás és gyártási folyamatok iránti igényt támasztja.
Inrobotika és automatizálás, a motor tengelyei szerves részét képezik a csuklós működtetőknek, a lineáris fokozatoknak és a végkiegyenlítő mechanizmusoknak. Itt a hangsúly az alacsony súrlódáson, a nagy pozicionálási pontosságon és a minimális holtjátékon van. A csiszolt és polírozott felületű rozsdamentes acél tengelyek egyenletes, megismételhető mozgást tesznek lehetővé, miközben ellenállnak a folyamatos működés miatti kopásnak.
Aorvosi eszközAz ágazat nem csak pontos, hanem biológiailag kompatibilis és sterilizálható tengelyeket is megkövetel. A sebészeti robotika, a diagnosztikai berendezések és a gyógyszeradagoló rendszerek mind rozsdamentes acél tengelyekre támaszkodnak, amelyek romlás nélkül ellenállnak az autoklávozásnak és a vegyszeres tisztításnak. A sima felületkezelés megakadályozza a baktériumok tapadását is, ami kritikus tényező a steril környezetben.
Inautóipari rendszerek, a rozsdamentes acél motortengelyek megtalálhatók az elektromos szervokormányban, a fojtószelep-aktorokban és a hűtőventilátor-motorokban. Ezeknek az alkatrészeknek el kell viselniük a szélsőséges hőmérsékletet, a vibrációt, valamint az útsóknak és folyadékoknak való kitettséget. A rozsdamentes acél korrózióállósága, valamint fáradási szilárdsága a motorháztető alatti és alvázra szerelt alkalmazások legjobb választásává teszi.
Egyéb figyelemre méltó alkalmazások közé tartozikfélvezető gyártásberendezések, ahol az ultratiszta és részecskementes tengelyek elengedhetetlenek;élelmiszer-feldolgozásgépek, ahol a higiénia és a korrózióállóság a legfontosabb; éstengerirendszerek, ahol a sósvíznek való kitettség a legmagasabb szintű korrózióvédelmet követeli meg.
5. Anyagminőségek és korrózióállóság
A megfelelő rozsdamentes acélminőség kiválasztása a motortengelyhez olyan döntés, amely nemcsak a teljesítményt, hanem a gyártást és a költségeket is befolyásolja. A leggyakrabban használt fokozatok három kategóriába sorolhatók:
- 304 rozsdamentes acél- A rozsdamentes acél család igáslója, kiváló korrózióállósággal, jó alakíthatósággal és könnyű megmunkálással. Alkalmas általános célú tengelyekhez enyhe környezetben.
- 316 rozsdamentes acél– Molibdénnel megerősítve a kloridokkal és savas közegekkel szembeni kiváló ellenállás érdekében. Előnyös tengeri, vegyi és orvosi alkalmazásokhoz.
- 420/440C rozsdamentes acél— Martenzites minőségek, amelyek nagy keménységig hőkezelhetők (58–60 HRC-ig). Ideális kopásállóságot és nagy teherbírást igénylő tengelyekhez.
A szabványos minőségeken túl az olyan speciális ötvözetek, mint a 17-4PH (csapadék-edzés) és a duplex rozsdamentes acélok a szilárdság és a korrózióállóság kombinációját kínálják, amely páratlan a hagyományos minőségeknél. Ezeket az anyagokat gyakran repülési, olaj- és gázipari, valamint más igényes ágazatokhoz írják elő, ahol az alkatrészek meghibásodása nem lehetséges.
A korrózióállóság nem kizárólag az ötvözet összetételének függvénye; a felület állapota is jelentős szerepet játszik. A sima, polírozott felület csökkenti a korrozív támadásokhoz rendelkezésre álló felületet, és megszünteti a repedéseket, ahol a korrozív anyagok felhalmozódhatnak. A passziválás – egy kémiai kezelés, amely eltávolítja a szabad vasat a felületről – tovább erősíti a passzív oxidréteget, amely a rozsdamentes acél korrózióálló tulajdonságait adja.
6. Tervezési szempontok a tengelyintegrációhoz
A rozsdamentes acél sima motortengely teljes mechanikai rendszerbe történő integrálása számos tervezési paraméter gondos odafigyelést igényel. Ezek a következők:
- Tengely átmérője és hossza— A nyomatékigény, a kritikus fordulatszám és a rendelkezésre álló burkológörbe határozza meg. A karcsú tengelyeknél szükség lehet közbenső támasztékokra az elhajlás megakadályozására.
- Konfigurációk vége— A tengelyvégek lehetnek simaak, menetesek, kulcsosak vagy hornyosak, a nyomatékátvitel módjától függően. Minden konfiguráció eltérő megmunkálási és tűréskövetelményeket támaszt.
- Csapágyválasztás— A csapágyak megválasztása (golyós, görgős vagy hüvelyes) befolyásolja a tengely felületi minőségi követelményeit és a kenési stratégiát. A magasabb felületi minőség csökkenti a csapágysúrlódást és meghosszabbítja a csapágy élettartamát.
- Tömítési elrendezések— A házon áthaladó vagy nedves környezetben működő tengelyeknél a tömítéseknek kompatibilisnek kell lenniük a tengelyfelülettel a szivárgás és a szennyeződés elkerülése érdekében.
A tervezőknek figyelembe kell venniük a rozsdamentes acél hőtágulási jellemzőit is az összeállításban használt egyéb anyagokhoz képest. Míg a rozsdamentes acél hőtágulási együtthatója hasonló a szénacélhoz, a különbségek jelentőssé válhatnak a magas hőmérsékletű alkalmazásoknál, ami potenciálisan befolyásolja a csapágy előfeszítését és a tengelybeállítást.
7. Minőségbiztosítási és tesztelési protokollok
Annak biztosítása, hogy minden rozsdamentes acél sima motortengely megfeleljen a meghatározott követelményeknek, átfogó minőségbiztosítási keretet igényel. Ez a keretrendszer jellemzően magában foglalja a bejövő anyagok ellenőrzését, a folyamat közbeni ellenőrzést és a végső átvételi tesztelést.
Anyagellenőrzéskémiai elemzéssel kezdődik az ötvözet összetételének megerősítésére, majd ezt követi a mechanikai vizsgálat a szakítószilárdság, folyáshatár és keménység ellenőrzésére. Kritikus alkalmazások esetén ultrahangos vagy örvényáramú vizsgálat alkalmazható a felszín alatti hibák, például repedések vagy zárványok kimutatására.
Folyamat közbeni ellenőrzésméretmérésekre támaszkodik minden megmunkálási szakaszban. A koordináta mérőgépek (CMM) és a lézermikrométerek nagy pontosságú adatokat szolgáltatnak az átmérőről, a kerekségről, az egyenességről és a koncentrikusságról. A felületi érdesség mérése profilométerekkel történik, ceruzával vagy optikai módszerekkel a szükséges felbontástól függően.
Végső átvételi tesztelésgyakran tartalmaz egy funkcionális kifutási tesztet, ahol a tengelyt üzemi sebességgel forgatják, miközben a vibrációt és a kifutást figyelik. Ez a teszt igazolja, hogy a tengely dinamikus jellemzői – beleértve az egyensúlyt és a merevséget – az elfogadható határokon belül vannak. A nagy sebességű alkalmazásokra szánt tengelyeknél dinamikus kiegyensúlyozás végezhető a kiegyensúlyozatlan erők minimalizálása érdekében.
8. Gyakran Ismételt Kérdések
Általános ipari alkalmazásoknál Ra 0,8–1,6 μm felületi érdesség jellemző. A precíziós szervo- és robottechnikai alkalmazások általában Ra 0,2–0,4 μm-t igényelnek, míg az ultraprecíziós alkalmazások az orvosi vagy félvezető berendezésekben 0,04–0,1 μm Ra-t igényelnek.
Korrozív környezetekhez, például tengeri vagy vegyi feldolgozáshoz a 316-os rozsdamentes acél ajánlott molibdéntartalma miatt, amely fokozza a kloridokkal és savas közegekkel szembeni ellenállást. A még nagyobb korrózióállóság érdekében duplex rozsdamentes acélok vagy szuperausztenites minőségek jöhetnek szóba.
A középpont nélküli köszörülés a munkadarabot a munkatámasz pengére támasztja központi furatok használata nélkül, így ideális hosszú, karcsú tengelyekhez. Nagy termelékenységet és egyenletes kerekséget kínál. A hengeres köszörülés középpontokat vagy tokmányokat használ a munkadarab megtartására, és jobban megfelel összetett tulajdonságú vagy lépcsős átmérőjű tengelyekhez.
A szabványos tűrések általában ±0,05 mm általános alkalmazások esetén. A precíziós megmunkálás ±0,01 mm-t érhet el, a fejlett köszörüléssel és lelapolással pedig ±0,005 mm-es vagy akár ±0,002 mm-es tűrések is lehetségesek.
A felületkezelés befolyásolja a súrlódást, a kopást, a kenés megtartását és a tömítés hatékonyságát. A simább felület csökkenti a súrlódást a tengely és a csapágyak vagy tömítések között, javítva a hatékonyságot és meghosszabbítva az alkatrészek élettartamát. Ezenkívül minimálisra csökkenti a feszültségkoncentráció és a kifáradás okozta repedés kockázatát.
Precíziós tervezés szükségesRozsdamentes acél sima motortengelyaz Ön pontos specifikációira szabva?
Guanshuotöbb évtizedes megmunkálási szakértelmet ötvözi a fejlett minőségi rendszerekkel, hogy teljesítő tengelymegoldásokat biztosítson.
Vegye fel velünk a kapcsolatotBeszélje meg projektkövetelményeit mérnöki csapatunkkal.